
Optische Fehler an Spritzgussteilen entstehen meist nicht durch „grobe Arbeit“, sondern dadurch, dass Füllen, Kühlen und Schwinden nicht gut aufeinander abgestimmt sind. Dieser Artikel beschreibt anhand der vier häufigen Erscheinungen Einfallstellen, Bindenahte, Grat und Farbabweichung ihre Ursachen, welche davon durch Werkzeug und Prozess verbessert werden können, welche konstruktiv bedingt unvermeidbare Ergebnisse sind und wie in der Phase der Musterfertigung und Abnahme kommuniziert werden sollte.
Woher diese Fehler kommen
Der Spritzgießprozess verläuft als „Schmelzfüllen – Abkühlen und Erstarren“. Kühlt Kunststoff von der heißen Schmelze auf Raumtemperatur ab, schrumpft sein Volumen, und diese Schrumpfung findet sowohl im Werkzeug als auch nach dem Öffnen statt. Optische Fehler sind meist nicht das Ergebnis von „grober Arbeit“, sondern davon, dass Füllen, Kühlen und Schrumpfen nicht gut aufeinander abgestimmt sind: Wo es schnell abkühlt, wo die Wanddicke groß ist und wo das Fließende liegt, hinterlässt alles Spuren auf der Oberfläche.
Für den Einkauf ist es hilfreich, zunächst zwei Arten von Erscheinungen zu unterscheiden: zum einen strukturell bedingte zwangsläufige Folgen, etwa eine leichte Einfallstelle an dicken Wandstellen; zum anderen Probleme, die sich durch Material und Prozess verbessern lassen, etwa Verbrennungen durch schlechte Entlüftung. Wer erst danach darüber spricht, ob und ob es sich lohnt, etwas zu ändern, kommuniziert deutlich effizienter.
Einfallstellen: treten meist an dicken Wänden und auf der Rückseite von Verstärkungsrippen auf
Wenn sich Kunststoff beim Abkühlen zusammenzieht und eine lokale Wandstärke deutlich größer ist als die Umgebung, entstehen an der Oberfläche leicht Einfallstellen, in der Branche als Schwindung oder Schwindungsmarkierung bezeichnet. Häufige Positionen sind die Rückseite von Verstärkungsrippen, die Rückseite von Bossen und die Übergänge zwischen dicken und dünnen Wandstärken.
Zwei Richtungen können dagegen vorgehen: In der Designphase die Wandstärke möglichst gleichmäßig auslegen und die Rippenstärke auf einen bestimmten Anteil der Hauptwandstärke begrenzen; in der Formgebungsphase mit Nachdruck Material nachfüllen. Doch der Nachdruck kann nur lindern, der konstruktive Dickenunterschied lässt sich durch Nachdruck nicht beseitigen. Deshalb sollten bereits in der Zeichnungsphase die Sichtflächen gekennzeichnet werden, damit die Fabrik das Schwindungsrisiko im Voraus bewerten kann – das ist einfacher, als nach dem Musterbau die Konstruktion noch zu ändern. Bei Produkten wie Steckschnallen erzeugen die Raststruktur und die Bedienweise des Drückens zum Trennen von sich aus lokale Dickenunterschiede, weshalb eine Bewertung im Voraus umso notwendiger ist.
Bindenähte: eine Linie an der Stelle, wo umströmte Bereiche zusammenlaufen
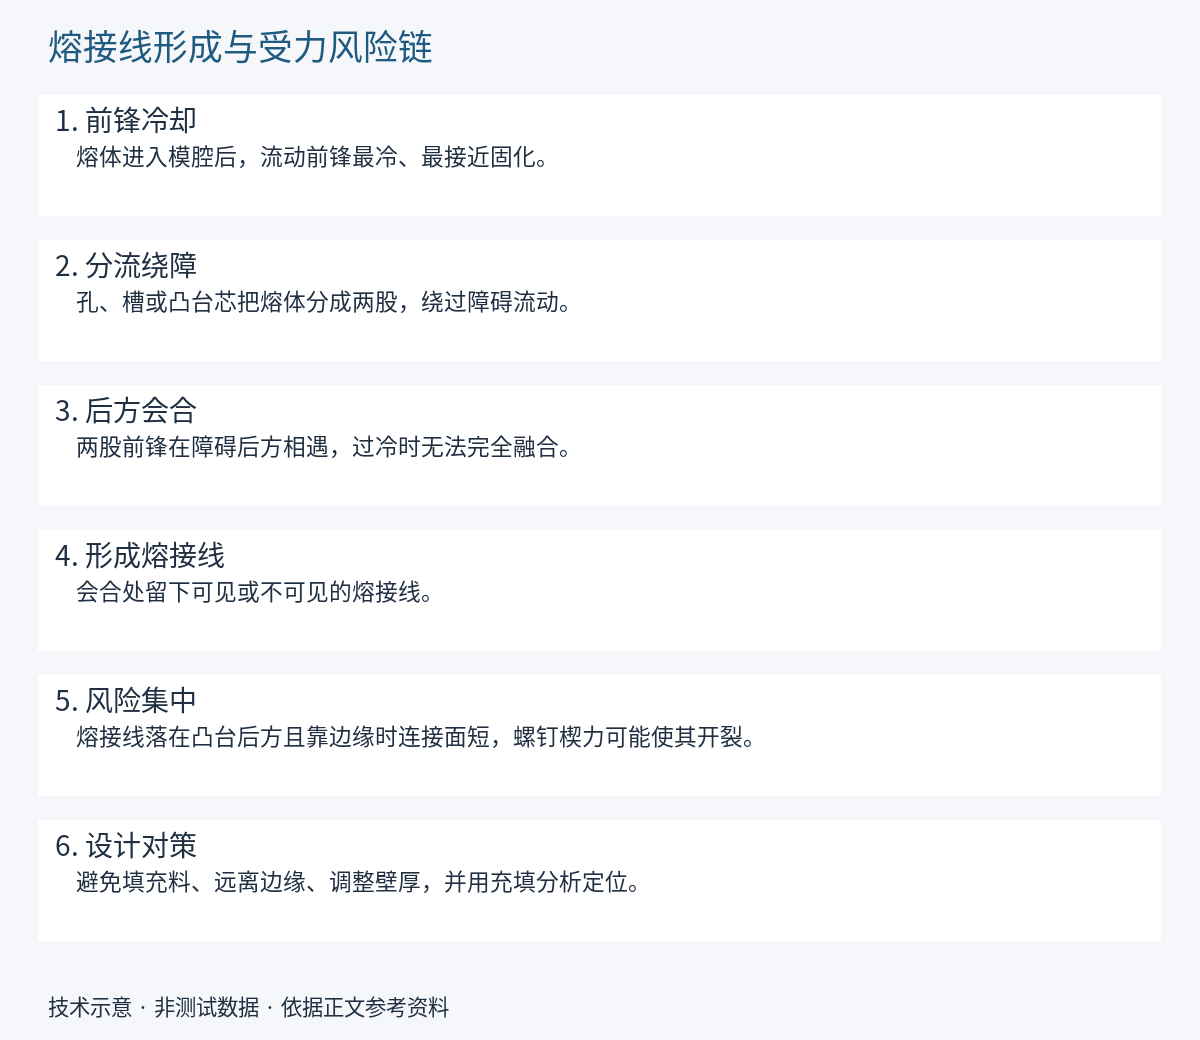
Wenn die Schmelze im Formnest auf Bohrungen, Einlegeteile trifft oder gleichzeitig aus mehreren Angüssen einströmt, wird sie in mehrere Stränge aufgeteilt und läuft anschließend wieder zusammen. An der Zusammenlaufstelle ist die Temperatur bereits gesunken, die beiden Materialströme sind nicht vollständig verschmolzen, und nach dem Abkühlen bleibt eine Linie zurück, die als Bindennaht oder Bindenaht bezeichnet wird.
Ihre Auswirkung hat zwei Ebenen: optisch eine sichtbare Linie; strukturell ist die Festigkeit an der Zusammenlaufstelle meist geringer als die des Grundkörpers, und wenn sie genau an einer kraftbelasteten Position liegt, muss sie gesondert bewertet werden. Verbesserungsansätze sind unter anderem die Anpassung von Lage und Anzahl der Angüsse, die Erhöhung von Werkzeug- und Massetemperatur sowie eine verbesserte Entlüftung. Doch solange eine Umströmung stattfindet, lässt sich diese Linie kaum vollständig beseitigen; das realistische Ziel ist üblicherweise „Position kontrollierbar, Aussehen akzeptabel“. Bei Strukturen wie Leiter-Schnallen mit mehreren Durchzugsschlitzen und mehreren Querstegen ist die Wahrscheinlichkeit von Bindenähten in der Nähe der Bohrungen von Natur aus hoch, und es ist praktischer, in der Musterphase gezielt das Verhalten an diesen Positionen zu bestätigen.
Grat und Farbabweichung
Grat, auch als Bart bezeichnet, ist ein dünner Rand, der entsteht, wenn Schmelze aus dem Spalt der Trennebene austritt. Häufige Ursachen sind unzureichende Schließkraft, zu hoher Einspritzdruck, verschlissene Trennebenen oder Fremdkörper. Beim Probeschuss in kleinen Serien ist er nicht unbedingt auffällig, in der Serienfertigung sollte man jedoch den Formenzustand im Auge behalten.
Farbabweichungen sind schwerer zu definieren: Bei derselben Farbnummer können zwischen verschiedenen Chargen, verschiedenen Maschinen und verschiedenen Materialchargen leichte Unterschiede auftreten. Dispergierung des Masterbatchs, Materialtemperatur und Verweilzeit beeinflussen das Ergebnis. In der Branche wird üblicherweise mit Grenzmustern der akzeptable Bereich festgelegt, statt sich auf „sieht gleich aus“ zu verlassen. Visuelle Kriterien wie Farbe und Glanz sollten bereits in der Musterphase als physisches Muster archiviert werden, um als Vergleichsbasis für spätere Chargen zu dienen.
Häufige Fragen
Warum unterscheidet sich das Aussehen bei derselben Form von Charge zu Charge
Material- und Masterbatch-Chargen, Material- und Formtemperatur, Formverschleiß sowie Umgebungstemperatur und -feuchtigkeit führen zu Unterschieden; auch die Form selbst unterliegt normalem Verschleiß. Eine stabile Serienfertigung beruht daher auf dem Prozessfenster und archivierten Mustern, nicht auf „gleiche Form, gleiches Ergebnis“. Bei Abweichungen lässt sich durch Vergleich des physischen Teils derselben Charge mit dem archivierten Muster leichter beurteilen, ob der Bereich überschritten wird, als anhand von Fotos allein.
Wenn sowohl die Maße als auch das Aussehen Probleme aufweisen, was sollte zuerst geprüft werden?
Zuerst die funktionalen Maße prüfen. Wenn Maße wie Montagepositionen, Banddurchführschlitze und Passschnappverschlüsse nicht maßhaltig sind, wirkt sich das direkt darauf aus, ob das Teil montiert werden kann; das Aussehen kann dagegen nach kritischen und unkritischen Flächen in Stufen behandelt werden. Wenn im Voraus klar festgeschrieben wird, „wo die Anforderungen zwingend erfüllt sein müssen und wo Toleranzen zulässig sind“, gibt es bei der Abnahme keine unterschiedlichen Auffassungen.
Sollten in der Musterphase Anforderungen an das Aussehen festgelegt werden?
Ja, und je früher, desto besser. Die Musterphase ist der beste Zeitpunkt, um die Aussehensbasis zu bestätigen: welche Flächen Sichtflächen sind, an welchen Stellen leichte Bindenähte zulässig sind und was die Ober- und Untergrenzen für Farbe und Haptik sind. Nach der Bestätigung werden diese dokumentiert; erst dann gibt es in der Serienphase eine Vergleichsgrundlage; andernfalls wird das Musterteil zwar freigegeben, in der Serienphase aber wegen uneinheitlicher Standards weiterhin wiederholt abgestimmt.