
Os defeitos visuais em peças injetadas, na maioria das vezes, não decorrem de "trabalho grosseiro", mas sim de um desequilíbrio entre três fatores: preenchimento, resfriamento e contração. Este artigo aborda os quatro fenômenos mais comuns — marcas de afundamento, linhas de solda, rebarbas e variação de cor — explicando suas causas, quais podem ser melhorados pelo molde e pelo processo, quais são resultados inevitáveis determinados pela estrutura e como se comunicar nas etapas de prototipagem e aprovação.
De onde vêm esses defeitos
O processo de moldagem por injeção é "preenchimento por fusão — solidificação por resfriamento". Ao resfriar do fundido em alta temperatura até a temperatura ambiente, o plástico contrai de volume, e essa contração ocorre tanto dentro do molde quanto após a abertura do molde. A maioria dos defeitos visuais não é resultado de "acabamento grosseiro", mas de um desequilíbrio entre três fatores: preenchimento, resfriamento e contração. Onde o resfriamento é rápido, onde a espessura de parede é maior e onde está a extremidade do fluxo, tudo isso deixa marcas na superfície.
Para o comprador, é útil primeiro distinguir dois tipos de fenômenos: um é o resultado inevitável determinado pela estrutura, como uma leve marca de afundamento em paredes espessas; o outro são problemas que o material e o processo podem melhorar, como queimaduras causadas por má ventilação. Depois de fazer essa distinção, discutir se vale ou não modificar e se vale a pena modificar torna a comunicação muito mais eficiente.
Marca de afundamento: aparece principalmente em paredes espessas e no verso das nervuras de reforço
Quando o plástico resfria e contrai, se a espessura de parede em uma região local for visivelmente maior que a ao redor, é fácil surgir uma depressão na superfície, chamada no setor de marca de afundamento ou marca de contração. As localizações comuns são o verso das nervuras de reforço, o verso dos boss e as transições de espessura.
Dois caminhos podem ser seguidos: na fase de projeto, tornar a espessura de parede o mais uniforme possível e controlar a espessura das nervuras de reforço dentro de uma certa proporção da espessura da parede principal; na fase de moldagem, usar a recalque de manutenção para compensar o material. Mas a pressão de manutenção só alivia; a diferença de espessura na estrutura não pode ser eliminada por ela. Por isso, marcar a superfície visual ainda na fase de desenho, para que a fábrica avalie antecipadamente o risco de marca de afundamento, é mais prático do que mudar a estrutura depois de sair o protótipo. Em produtos como fechos de encaixe, a própria estrutura do encaixe e o modo de operação de pressionar para separar já criam diferenças locais de espessura, o que torna a avaliação antecipada ainda mais necessária.
Linha de solda: um traço no ponto de encontro dos fluxos de material
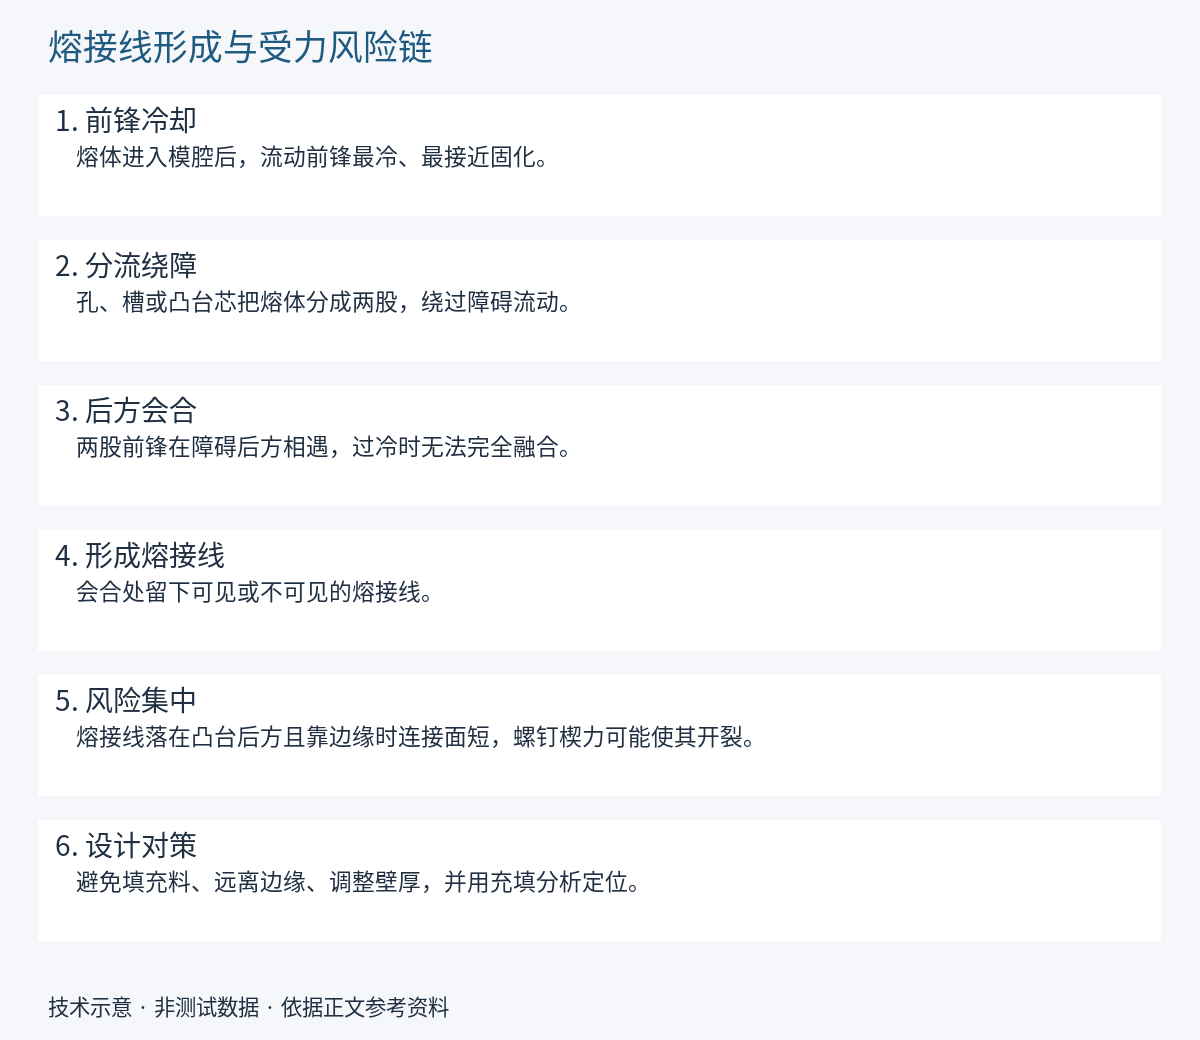
Quando o fundido encontra furos ou insertos na cavidade, ou entra simultaneamente por múltiplos gates, ele se divide em várias correntes e depois se reencontra. No ponto de reencontro a temperatura já caiu, as duas correntes de material não se fundiram completamente e, após o resfriamento, permanece uma linha, chamada linha de solda ou marca de solda.
Seu impacto tem dois níveis: no aspecto visual, é uma linha visível; no aspecto estrutural, a resistência no ponto de reencontro costuma ser inferior à do corpo da peça e, se cair justamente em uma região sob esforço, precisa ser avaliada separadamente. As direções de melhoria incluem ajustar a posição e a quantidade de gates, aumentar a temperatura do molde e do material e melhorar o escape de gases. Porém, havendo desvio de fluxo, é muito difícil que essa linha desapareça por completo, e a meta prática costuma ser "posição controlável e aparência aceitável". Em estruturas como fivelas de passagem múltipla, com vários canais de passagem de tira e várias travessas, a probabilidade de surgir linha de solda perto dos furos é naturalmente alta, e é mais realista confirmar o comportamento desses pontos já na fase de amostragem.
Rebarbas e variação de cor
Rebarba, também chamada de rebarba de borda, é a borda fina formada quando o fundido extravasa pela fresta da linha de partição; as causas comuns incluem força de fechamento insuficiente, pressão de injeção elevada, desgaste da linha de partição ou presença de corpos estranhos. Em pequenos lotes de teste de molde ela pode não ser evidente, mas na fase de produção em massa é justamente o estado do molde que exige atenção.
A diferença de cor é mais difícil de definir: para o mesmo código de cor, pode haver pequenas variações entre lotes, máquinas e partidas de material diferentes, e a dispersão do masterbatch, a temperatura do material e o tempo de residência influenciam o resultado. No setor, usa-se geralmente uma amostra-padrão de limite para definir a faixa aceitável, em vez de confiar no "parece igual". Para indicadores visuais como cor e brilho, recomenda-se arquivar a amostra física já na fase de prova, como referência de comparação para lotes posteriores.
Perguntas frequentes
Por que o mesmo molde apresenta diferenças de aparência entre lotes
Lotes de material e masterbatch, temperatura do material e do molde, desgaste do molde, temperatura e umidade do ambiente geram diferenças, e o próprio molde também sofre desgaste normal. Portanto, a produção estável depende de uma janela de processo e de amostras arquivadas, e não de "se o molde é o mesmo, o resultado é o mesmo". Quando surgir diferença, comparar a peça física do mesmo lote com a amostra arquivada é mais eficaz para julgar se está fora da faixa do que olhar apenas para fotos.
Se houver problemas de dimensão e de aparência ao mesmo tempo, qual deve ser verificado primeiro
Verifique primeiro as dimensões funcionais. Dimensões fora de tolerância em posições de montagem, canais de passagem de tira e encaixes de travamento afetam diretamente a possibilidade de montar; a aparência pode ser tratada por níveis, separando faces críticas e faces não críticas. Deixe claro desde o início "o que deve obrigatoriamente estar conforme e o que pode ser tolerado", e na inspeção de recebimento ninguém vai discordar sobre critérios.
Na fase de prototipagem, é necessário definir os requisitos de aparência?
Sim, e quanto mais cedo, melhor. A prototipagem é o melhor momento para confirmar a referência de aparência: quais superfícies são superfícies visíveis, em quais posições são permitidas linhas de solda leves, e quais são os limites superior e inferior de cor e toque. Depois de confirmados, esses pontos devem ser arquivados, pois só assim haverá base de comparação na fase de produção em massa; caso contrário, mesmo que o protótipo seja aprovado, na produção em massa ainda haverá repetidas comunicações por causa de padrões inconsistentes.