
射出成形品の外観不良は、多くが「雑に作った」ことによるものではなく、充填・冷却・収縮の三つがうまくバランスしていないことによるものです。本記事では、ヒケ、ウェルドライン、バリ、色ムラという四つの一般的な現象について、その発生原因、金型と成形条件の改善で対応できるもの、構造で決まる必然的な結果、そして試作と検収の段階でどのようにコミュニケーションを取るべきかを説明します。
これらの不良はどこから来るのか
射出成形のプロセスは「溶融充填―冷却固化」です。プラスチックは高温の溶融状態から室温まで冷却される間に体積が収縮し、その収縮は金型内でも、また金型を開いた後にも起こります。外観不良の多くは「雑に作った」ことによるものではなく、充填・冷却・収縮という三つのことがうまくバランスしていないことによるものです。どこが早く冷却されるか、どこが肉厚か、どこが流動末端かが、いずれも表面に痕跡を残します。
調達にとっては、まず二つの現象を区別することが役立ちます。一つは構造によって決まる必然的な結果で、例えば厚肉部のわずかなひけです。もう一つは材料と工程で改善できる問題で、例えばガス抜き不良による焼けです。区別したうえで、直すかどうか、直す価値があるかどうかを話せば、コミュニケーションの効率は格段に上がります。
ひけ:厚肉部やリブの裏面に多く発生
プラスチックが冷却収縮する際、ある局部の肉厚が周囲より明らかに大きいと、表面に窪みが現れやすくなります。業界ではこれをひけ、またはひけ跡と呼びます。よく見られる位置はリブの裏面、ボスの裏面、肉厚が変化する境目です。
二つの方向で対処できます。設計段階では肉厚をできるだけ均一にし、リブの厚さを主肉厚の一定比率以内に抑えます。成形段階では保圧による補充を行います。ただし保圧は緩和できるだけで、構造上の肉厚差は保圧では解消できません。ですから図面の段階で外観面を明示し、工場にひけリスクを事前評価してもらうほうが、試作後に構造を変更するより手間がかかりません。例えば差し込みバックルのような製品では、バックル構造や押して外す操作方式そのものが局部の肉厚差を生むため、なおさら事前評価が必要です。
ウェルドライン:流れが合流する箇所にできる一本の跡
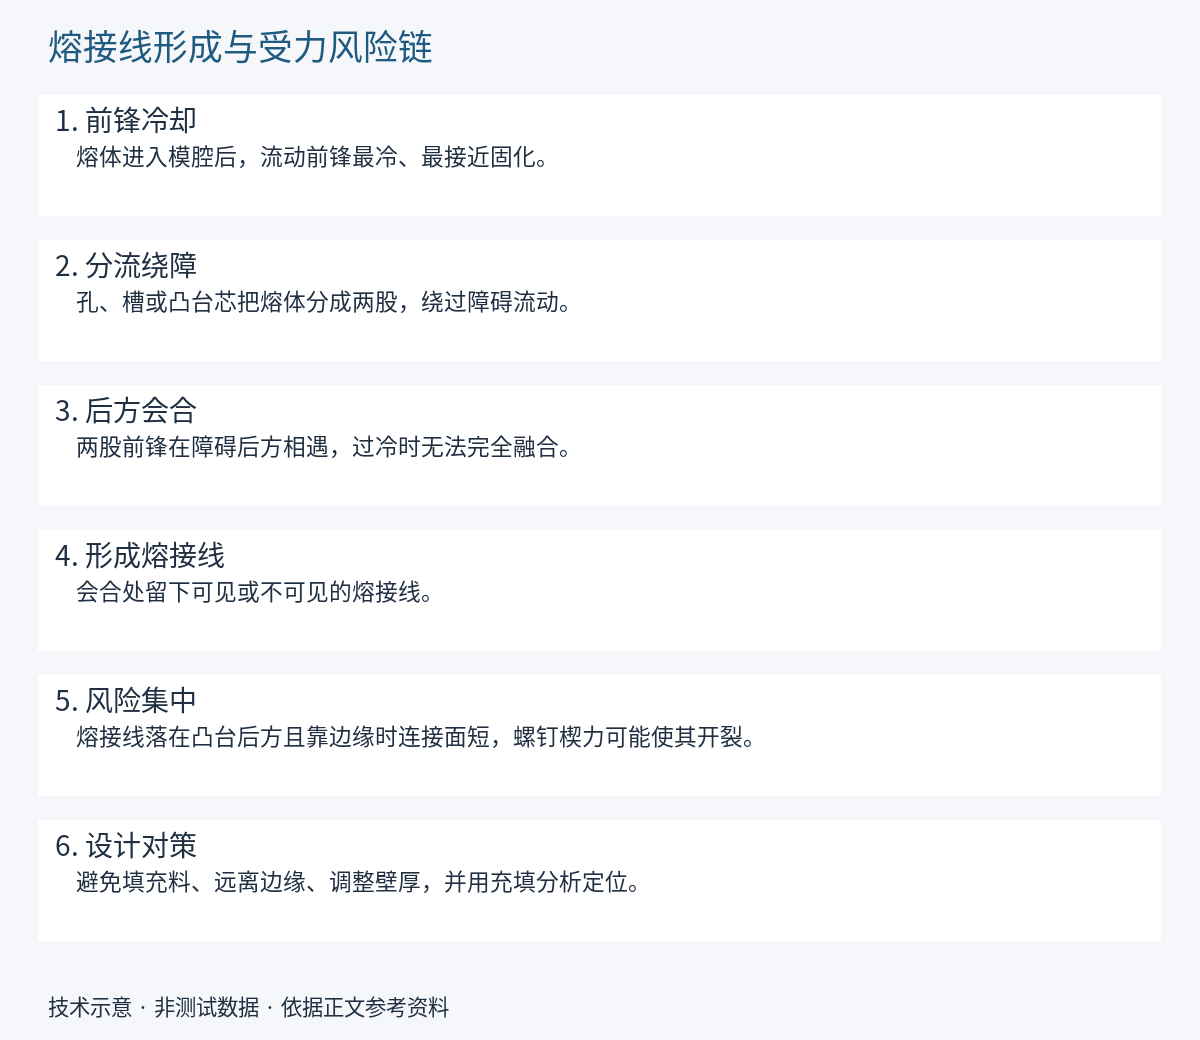
溶融体がキャビティ内で穴位置やインサートに当たったり、複数のゲートから同時に流入したりすると、何本もの流れに分かれてから再び合流します。合流点では温度がすでに低下しており、2つの流れが完全に融着しないため、冷却後に1本の線が残ります。これをウェルドラインまたはウェルドマークと呼びます。
その影響は2つの側面があります。外観上は目に見える線であり、構造上は合流点の強度が通常は本体より低く、もし荷重がかかる位置に重なれば個別に評価する必要があります。改善の方向性としては、ゲート位置と数の調整、金型温度と材料温度の向上、排気の改善などが挙げられます。しかし、回り込み流れがある限り、この線を完全に消すことは難しく、実際の目標は通常「位置が制御可能で、外観が許容できる」ことです。目字扣のような複数のベルト通し溝や複数の横桟を持つ構造では、穴位置付近にウェルドラインが発生する確率自体が高く、試作段階ではこれらの位置の状態を重点的に確認する方が現実的です。
バリと色差
バリは別名かえりとも呼ばれ、溶融体がパーティングラインの隙間から溢れ出て形成される薄い縁です。一般的な原因としては、型締力の不足、射出圧力の高すぎ、パーティングラインの摩耗、異物の付着などがあります。試作の小ロット時には目立たないこともありますが、量産段階ではむしろ金型の状態に注意を払う必要があります。
色差はより定義が難しく、同じ色番号でも、異なるロット、異なる成形機、異なる材料ロットの間でわずかな差異が生じることがあります。カラーマスターバッチの分散、材料温度、滞留時間がいずれも結果に影響します。業界では一般に限度見本を用いて許容範囲を定義しており、「見た目が同じ」に頼ることはありません。色や光沢といった視覚的指標については、試作段階で実物サンプルを保管し、後続ロットの比較基準とすることをお勧めします。
よくあるご質問
同じ金型でも、ロットによって外観に差が出るのはなぜか
材料とマスターバッチのロット、材料温度と金型温度、金型の摩耗、環境の温度・湿度が差を生みますし、金型自体にも通常の摩耗があります。ですから安定した量産は、工程の許容範囲と保管サンプルによって成り立つもので、「金型が同じなら結果も同じ」ではありません。差が出たときは、同じロットの実物と保管サンプルを照合するほうが、写真だけを見るより範囲内かどうかを判断しやすくなります。
寸法と外観の両方に問題がある場合、どちらを先に見るべきか
まず機能寸法を見ます。組立部、テープ通し溝、嵌合するスナップといった寸法が不合格なら、取り付けられるかどうかに直接影響します。外観は重要面と非重要面に分けて対応を等級化できます。「どこが必ず合格で、どこが緩和できるか」を事前に明確にしておけば、検収時に言い分が食い違うことはありません。
試作段階で外観要求を出すべきか
はい、しかも早ければ早いほどよいです。試作は外観基準を確認する最良のタイミングです。どの面が外観面か、どの位置に軽微なウェルドラインを許容するか、色と手触りの上下限は何か。これらを確認して記録に残してこそ、量産段階で比較する根拠が生まれます。そうでなければ、サンプルが合格しても、量産時に基準の不一致で何度もやり取りが発生します。