
注塑件的外观缺陷,多半不是“做得粗”,而是填充、冷却、收缩三件事没有平衡好。本文按缩水、熔接线、飞边与色差四类常见现象,说明它们的成因、哪些可以通过模具与工艺改善、哪些属于结构决定的必然结果,以及打样与验收阶段该怎么沟通。
这些缺陷从哪里来
注塑成型的过程是“熔融填充—冷却定型”。塑胶从高温熔体冷却到室温,体积会收缩,而收缩既发生在模具里,也发生在开模之后。外观缺陷大多不是“做得粗”,而是填充、冷却、收缩这三件事没有平衡好:哪里冷却快、哪里壁厚大、哪里是流动末端,都会在表面留下痕迹。
对采购来说,先分清两类现象很有用:一类是结构决定的必然结果,比如厚壁处的轻微缩水;另一类是材料和工艺可以改善的问题,比如排气不良造成的烧焦。分清之后再谈改不改、值不值得改,沟通效率会高很多。
缩水:多出现在厚壁和加强筋背面
塑胶冷却收缩时,如果某个局部壁厚明显大于周围,表面就容易出现凹陷,行业里叫缩水或缩痕。常见位置是加强筋背面、凸台背面和厚薄过渡处。
两个方向可以处理:设计阶段把壁厚尽量做均匀,加强筋厚度控制在主壁厚的一定比例内;成型阶段用保压补料。但保压只能缓解,结构上的厚薄差靠保压消不掉。所以图纸阶段就把外观面标出来,让工厂提前评估缩水风险,比打样出来再改结构要省事。以插扣这类产品为例,扣位结构、按压分离的操作方式本身就会形成局部厚薄差,更需要提前评估。
熔接线:绕流汇合处的一条痕迹
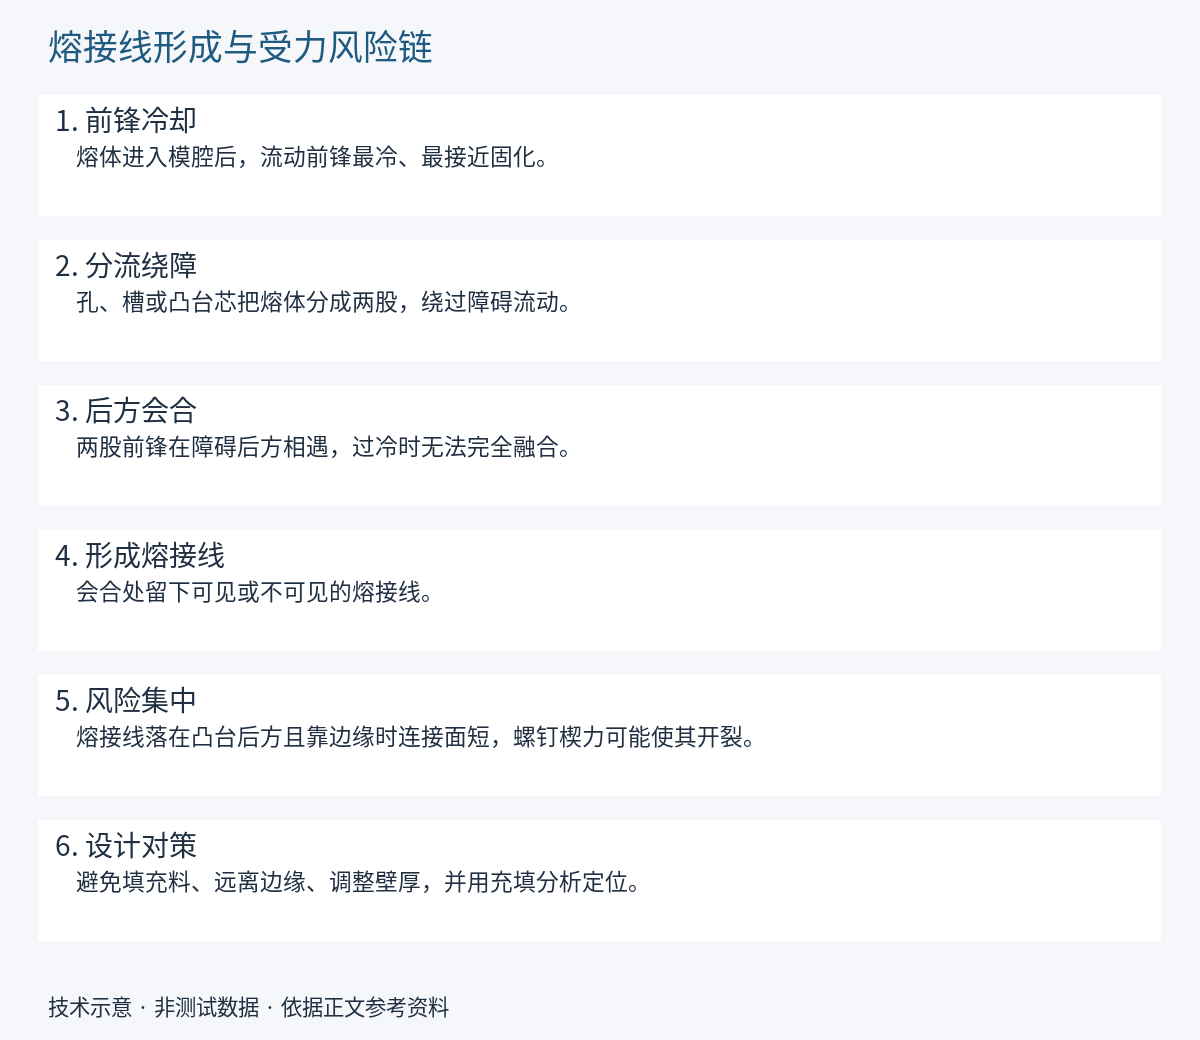
熔体在型腔里遇到孔位、镶件,或者从多个浇口同时进入时,会被分成几股再汇合。汇合处温度已经降低,两股料没有完全熔合,冷却后就会留下一条线,叫熔接线或熔接痕。
它的影响有两层:外观上是一条可见的线;结构上,汇合处的强度通常低于本体,如果正好落在受力位置,就要单独评估。改善方向包括调整浇口位置和数量、提高模温和料温、改善排气。但只要有绕流,这条线就很难完全消失,实际目标通常是“位置可控、外观可接受”。像目字扣这类多道穿带槽、多横档的结构,孔位附近出现熔接线的概率本身就高,打样阶段重点确认这些位置的表现更实际。
飞边与色差
飞边也叫毛边,是熔体从分型面的缝隙溢出后形成的薄边,常见原因有锁模力不足、注射压力偏高、分型面磨损或有异物。试模小批量时不一定明显,量产阶段反而要留意模具状态。
色差更难界定:同一色号,不同批次、不同机台、不同料批之间都可能有轻微差异,色母分散、料温、停留时间都会影响结果。行业里普遍用限度样板来界定可接受范围,而不是靠“看起来一样”。颜色和光泽这类视觉指标,建议在打样阶段就把实物样本留档,作为后续批次的比对基准。
常见问题
为什么同一套模具,不同批次的外观会有差异
材料和色母批次、料温与模温、模具磨损、环境温湿度都会带来差异,模具本身也有正常磨损。所以稳定量产靠的是工艺窗口和留档样板,而不是“模具一样结果就一样”。出现差异时,拿同批次实物与留档样板对照,比单看照片更容易判断是否超出范围。
尺寸和外观同时有问题,应该先看哪个
先看功能尺寸。装配位、穿带槽、配合卡扣这些尺寸不合格,会直接影响能不能装上去;外观则可以按关键面和非关键面分级处理。把“哪里必须合格、哪里可以放宽”提前写清楚,验收时就不会各说各话。
打样阶段要不要提外观要求
要,而且越早越好。打样是确认外观基准的最佳时机:哪些面是外观面、哪些位置容许轻微熔接线、颜色和手感的上下限是什么。这些确认后留档,量产阶段才有比对依据;否则样件通过了,量产时仍会因为标准不一致反复沟通。