
塑胶配件的表面效果其实分两层:一层在成型时由模具型腔的表面状态决定,另一层是成型之后加上的喷油、电镀、镭雕与丝印。本文说明各类做法的适用场景、对尺寸与装配的影响,以及询价时需要交代清楚的三件事。
表面效果其实分两层
第一层是塑胶件本身的表面,由模具型腔的表面状态决定:型腔抛光得越亮,成型出来的表面越亮;做蚀纹或火花纹,成型出来就是哑光或带纹理的。这类效果在成型时直接做出来,不用额外工序,也不会改变配合尺寸。
第二层是成型之后的后处理:喷油、电镀、镭雕、丝印。两层可以叠加,比如哑光底再丝印 LOGO。分清楚这两层,沟通时就能判断一项要求到底该改模具,还是加一道后工序。
喷油与手感油
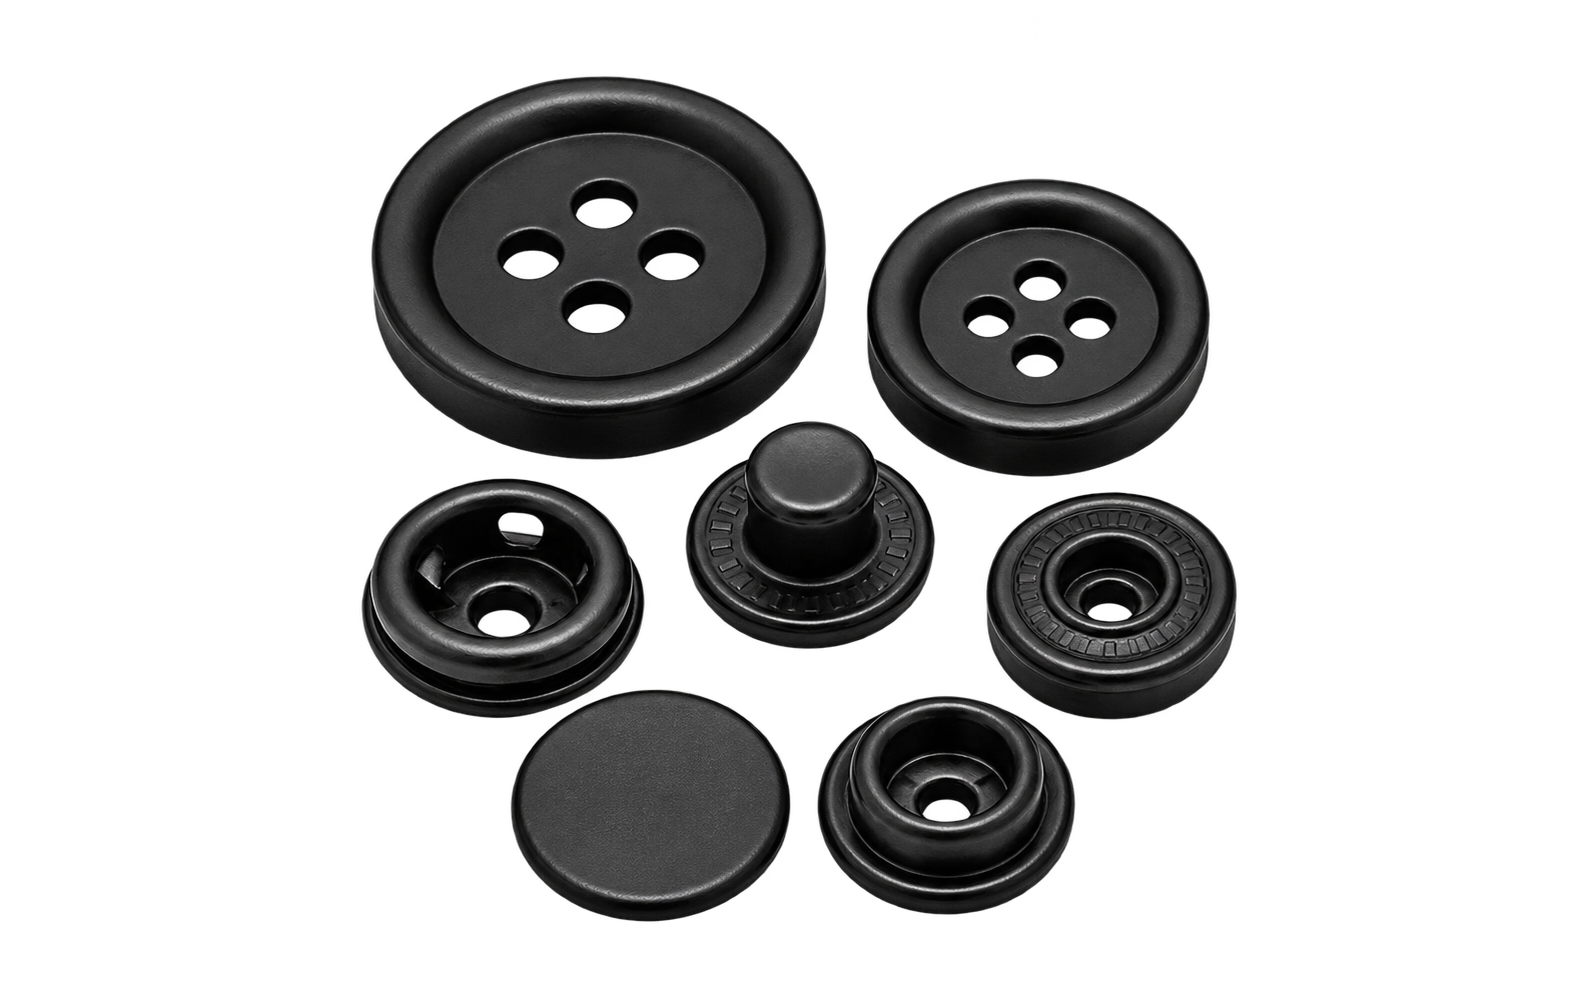
喷油是在塑胶件表面喷涂一层涂料。常见目的有三个:统一颜色和光泽、遮盖轻微的色差与流痕、做出特殊手感,比如橡胶漆或手感油。纽扣、拉链绳这类小件做整批颜色统一时,喷涂是常见做法。
有两点容易被忽略。一是涂层有厚度,会轻微改变外轮廓和孔位,紧配合的结构要提前按喷油后的尺寸评估。二是涂层的耐磨和耐溶剂表现需要用测试确认,附着力通常用划格、摩擦这类方法验证。颜色和光泽同样建议以实物样板留档。
电镀:外观件常见,但要提前规划
塑胶件电镀常见水电镀和真空镀两类,目的多是做出金属质感。它的限制比较明确:对基材有要求,常见是 ABS 及其改性材料;镀层会改变尺寸,配合间隙要按电镀后的尺寸评估;电镀件一般不适合需要频繁形变的部位,因为镀层承受形变的能力有限。
亮度、色差和镀层结合力都需要在打样阶段确认。如果产品同时有装配要求和金属外观要求,建议在结构设计阶段就把这两件事放在一起评估,而不是等外观定了再改结构。
镭雕与丝印:两种做标识的方式
镭雕是用激光在表面打出图案,优点是耐磨、不易脱落,适合精细线条和单色标识;局限是颜色通常只能做出深浅差异,不能自由套色。
丝印是用网版把油墨印上去,可以做多种颜色,成本较低,适合平面或接近平面的位置;耐用性取决于油墨和固化方式,相对容易被刮擦或被溶剂擦掉。
选择逻辑可以简化成一句:要耐磨、单色,用镭雕;要多色、位置平整,用丝印。服饰标牌这类需要多色图案的件多用丝印,而品牌标识需要长期耐磨时更适合镭雕。曲面或凸起位置要做标识,两种方式都建议先打样确认实际效果。
提要求时说清三件事
第一,位置和作用:标识在哪个面、是不是外观面、会不会经常被摩擦或接触溶剂。
第二,参照物:颜色、光泽、手感最好给实物参照,只给一个色号或“要亮一点”很难对齐。
第三,测试要求:耐磨、耐酒精、耐汗、附着力,按什么条件测、达到什么程度算合格。把这三件事写在询价资料里,供应商才能给出可执行的方案和成本。
常见问题
哑光和亮面能不能在同一件产品上做
可以。常见做法是模具分区处理,一部分高抛光、一部分做蚀纹;也可以整体成型后局部喷油。前者不增加后工序,但模具加工要求更高;后者更灵活,但会涉及涂层。分区边界和过渡效果需要打样确认。
电镀会不会影响装配
会。镀层有厚度,通常表现为外轮廓略微增大、孔位略微减小。如果装配间隙本来就很紧,电镀后可能装不进去。所以涉及电镀的件,配合尺寸要按电镀后的状态评估,并在打样阶段装上配套件实际验证。
丝印的 LOGO 用久了会不会掉
取决于油墨、固化方式和实际摩擦条件。经常摩擦、经常接触酒精或汗液的部位,丝印相对容易磨损。这类场景可以评估改用镭雕,或在丝印后加保护处理,最终以测试结果为准。