
El acabado superficial de los accesorios de plástico se divide en realidad en dos capas: una la determina el estado superficial de la cavidad del molde durante el moldeado, y la otra se añade después del moldeado mediante pintura, galvanoplastia, grabado láser y serigrafía. Este artículo explica los escenarios de aplicación de cada método, su impacto en las dimensiones y el montaje, y las tres cosas que hay que indicar claramente al solicitar presupuesto.
El efecto superficial se divide en realidad en dos capas.
La primera capa es la superficie de la propia pieza de plástico, determinada por el estado superficial de la cavidad del molde: cuanto más pulida esté la cavidad, más brillante será la superficie moldeada; si se aplica texturizado químico o texturizado por electroerosión, el resultado moldeado será mate o con textura. Este tipo de efecto se obtiene directamente durante el moldeo, sin procesos adicionales, y tampoco altera las cotas de ajuste.
La segunda capa es el postprocesado tras el moldeo: pintura por pulverización, electroplateado, grabado láser y serigrafía. Las dos capas pueden superponerse, por ejemplo, una base mate con un LOGO serigrafiado encima. Distinguir bien estas dos capas permite determinar, al comunicarse, si un requisito debe resolverse modificando el molde o añadiendo un proceso posterior.
Pintura por pulverización y aceite de tacto
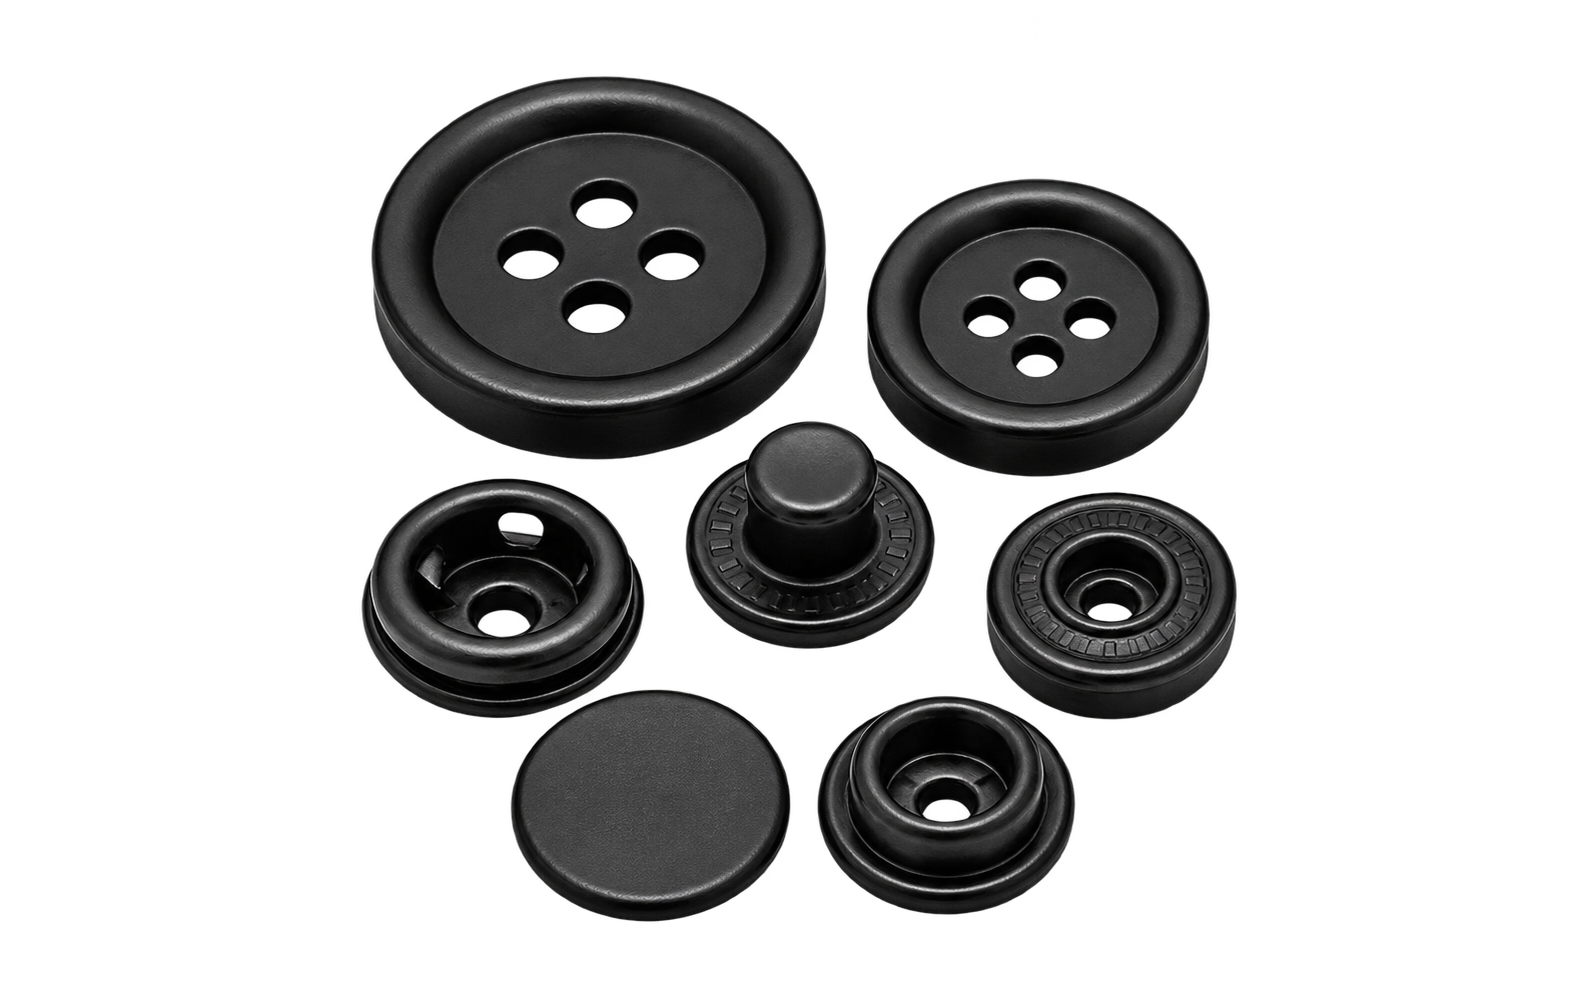
La pintura por pulverización consiste en aplicar una capa de recubrimiento sobre la superficie de la pieza de plástico. Los objetivos habituales son tres: unificar color y brillo, cubrir ligeras diferencias de color y marcas de flujo, y lograr un tacto especial, como pintura caucho o aceite de tacto. En piezas pequeñas como botones o cordones de cremallera, la pulverización es una práctica común cuando se busca un color uniforme en todo el lote.
Hay dos puntos que se suelen pasar por alto. El primero es que el recubrimiento tiene espesor y modifica ligeramente el contorno exterior y la posición de los orificios; en estructuras con ajuste estrecho, hay que evaluar de antemano las dimensiones tras el lacado. El segundo es que la resistencia al desgaste y a los disolventes del recubrimiento debe confirmarse mediante ensayos, y la adherencia se suele verificar con métodos como el corte reticulado o la fricción. También se recomienda conservar como referencia una muestra física para el color y el brillo.
Galvanoplastia: habitual en piezas vistas, pero hay que planificarla con antelación
La galvanoplastia de piezas plásticas suele ser de dos tipos: electrogalvanoplastia en húmedo y metalización al vacío, y su finalidad es, en la mayoría de los casos, conseguir un aspecto metálico. Sus limitaciones son bastante claras: impone requisitos al sustrato, habitualmente ABS y sus materiales modificados; el recubrimiento altera las dimensiones, por lo que la holgura de ajuste debe evaluarse según las dimensiones tras la galvanoplastia; y las piezas galvanizadas normalmente no son aptas para zonas que requieren deformación frecuente, porque la capacidad del recubrimiento para soportar deformación es limitada.
El brillo, la diferencia de color y la adherencia del recubrimiento deben confirmarse en la fase de muestreo. Si el producto presenta a la vez requisitos de montaje y requisitos de aspecto metálico, se recomienda evaluar ambas cuestiones conjuntamente ya en la fase de diseño estructural, en lugar de esperar a definir el aspecto para luego modificar la estructura.
Grabado por láser y serigrafía: dos formas de marcado
El grabado por láser consiste en marcar un patrón en la superficie mediante un rayo láser; sus ventajas son la resistencia al desgaste y la dificultad de desprenderse, y es adecuado para líneas finas y logotipos de un solo color; su limitación es que el color normalmente solo puede mostrar diferencias de intensidad, sin posibilidad de combinación libre de colores.
La serigrafía consiste en imprimir tinta a través de una malla; permite realizar varios colores, tiene un costo relativamente bajo y es adecuada para superficies planas o casi planas; su durabilidad depende de la tinta y del método de curado, y es relativamente fácil que se raye o se borre con disolvente.
La lógica de selección puede resumirse en una frase: para resistencia al desgaste y un solo color, use grabado por láser; para varios colores y una posición plana, use serigrafía. Las piezas como las etiquetas de prendas de vestir que requieren patrones multicolor suelen usar serigrafía, mientras que cuando el logotipo de marca necesita resistencia al desgaste a largo plazo, es más adecuado el grabado por láser. Para marcar en superficies curvas o en relieve, se recomienda realizar primero una muestra con ambos métodos para confirmar el efecto real.
Tres cosas que hay que aclarar al hacer el pedido
Primero, la posición y la función: en qué cara va el logotipo, si es una cara visible, y si estará expuesto con frecuencia a fricción o a disolventes.
Segundo, la referencia: para el color, el brillo y el tacto, lo mejor es proporcionar una referencia física; dar solo un código de color o decir "un poco más brillante" dificulta mucho la coincidencia.
Tercero, los requisitos de prueba: resistencia a la abrasión, al alcohol, al sudor y adherencia, bajo qué condiciones se prueban y qué nivel se considera aprobado. Si estas tres cosas se incluyen en la documentación de la solicitud de cotización, el proveedor podrá ofrecer una solución ejecutable y un costo.
Preguntas frecuentes
¿Se pueden hacer acabado mate y acabado brillante en la misma pieza?
Sí. La práctica común es tratar el molde por zonas, puliendo una parte a alto brillo y aplicando texturizado por corrosión en otra; también se puede moldear la pieza completa y luego aplicar pintura localizada. La primera opción no añade procesos posteriores, pero exige un mecanizado del molde más exigente; la segunda es más flexible, pero implica recubrimiento. Los límites entre zonas y el efecto de transición deben confirmarse mediante muestras.
¿Afecta el electrochapado al ensamblaje?
Sí. El recubrimiento tiene espesor y normalmente se manifiesta como un ligero aumento del contorno exterior y una ligera reducción de las dimensiones de los orificios. Si el huelgo de montaje ya es muy ajustado, después del galvanizado puede que no se pueda montar. Por eso, en las piezas que llevan galvanizado, las dimensiones de ajuste deben evaluarse según el estado posterior al galvanizado, y en la fase de muestras hay que montar las piezas complementarias para verificarlo realmente.
¿Se desprenderá con el uso el LOGO serigrafiado?
Depende de la tinta, del método de curado y de las condiciones reales de fricción. En las zonas con fricción frecuente y con contacto frecuente con alcohol o sudor, la serigrafía tiende a desgastarse con relativa facilidad. En estos casos se puede evaluar el cambio a grabado láser, o añadir un tratamiento protector después de la serigrafía, y la decisión final se basa en los resultados de las pruebas.