
Die Oberflächeneffekte von Kunststoffteilen gliedern sich eigentlich in zwei Ebenen: Die eine wird beim Formen durch den Oberflächenzustand des Formnests bestimmt, die andere wird nach dem Formen durch Lackieren, Galvanisieren, Lasergravur und Siebdruck aufgebracht. Dieser Artikel erläutert die Einsatzszenarien der einzelnen Verfahren, die Auswirkungen auf Maße und Montage sowie die drei Dinge, die bei einer Anfrage klar angegeben werden müssen.
Der Oberflächeneffekt gliedert sich eigentlich in zwei Ebenen
Die erste Ebene ist die Oberfläche des Kunststoffteils selbst, die durch den Oberflächenzustand der Formkavität bestimmt wird: Je glänzender die Kavität poliert ist, desto glänzender ist die geformte Oberfläche; bei einer Ätzstruktur oder Funkenerosionsstruktur wird die geformte Oberfläche matt oder strukturiert. Solche Effekte entstehen direkt beim Formen, ohne zusätzlichen Arbeitsgang, und verändern auch keine Passmaße.
Die zweite Ebene ist die Nachbehandlung nach dem Formen: Lackieren, Galvanisieren, Lasergravieren, Siebdrucken. Beide Ebenen können sich überlagern, zum Beispiel ein matter Grund mit aufgedrucktem LOGO. Wenn man diese beiden Ebenen klar unterscheidet, kann man bei der Kommunikation beurteilen, ob eine Anforderung eine Formänderung oder einen zusätzlichen Nachbearbeitungsschritt erfordert.
Lackieren und Handgefühl-Öl
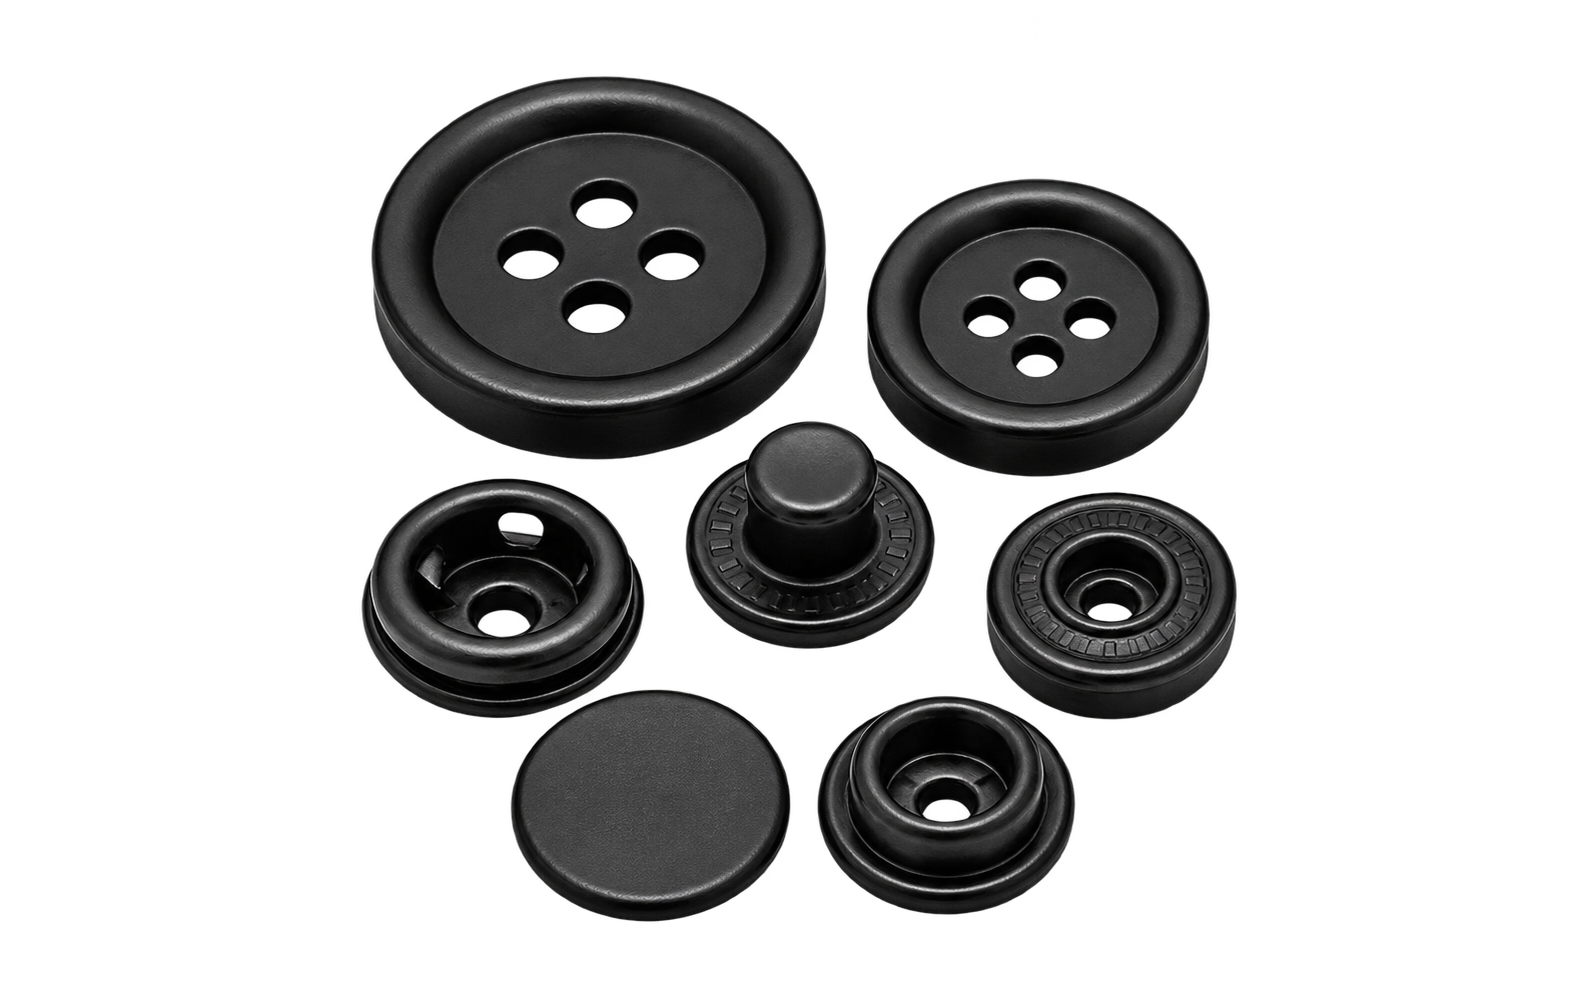
Beim Lackieren wird eine Lackschicht auf die Oberfläche des Kunststoffteils aufgetragen. Es gibt drei häufige Ziele: eine einheitliche Farbe und Glanz, das Abdecken leichter Farbabweichungen und Fließlinien sowie die Erzeugung eines besonderen Handgefühls, zum Beispiel Gummilack oder Handgefühl-Öl. Bei kleinen Teilen wie Knöpfen und Reißverschlusskordeln ist das Lackieren eine übliche Methode, wenn eine chargeeinheitliche Farbe erzielt werden soll.
Zwei Punkte werden leicht übersehen. Erstens hat die Beschichtung eine Dicke, die die Außenkontur und die Bohrungspositionen leicht verändert; bei eng passenden Strukturen muss vorab anhand der Maße nach dem Lackieren beurteilt werden. Zweitens müssen die Abrieb- und Lösemittelbeständigkeit der Beschichtung durch Tests bestätigt werden; die Haftung wird üblicherweise mit Methoden wie Gitterschnitt und Reibung geprüft. Auch für Farbe und Glanz wird empfohlen, ein physisches Muster als Referenz zu archivieren.
Galvanisierung: bei Sichtteilen üblich, aber frühzeitig einzuplanen
Bei Kunststoffteilen sind die Galvanisierung und die Vakuummetallisierung die zwei gängigen Verfahren, mit dem Ziel, meist eine Metalloptik zu erzielen. Die Einschränkungen sind klar: An das Grundmaterial werden Anforderungen gestellt, üblich sind ABS und dessen modifizierte Werkstoffe; die Beschichtung verändert die Maße, Passspalte sind nach den Maßen nach der Galvanisierung zu bewerten; galvanisierte Teile eignen sich in der Regel nicht für Bereiche mit häufiger Verformung, da die Beschichtung nur begrenzt verformungsfähig ist.
Helligkeit, Farbabweichung und Haftfestigkeit der Beschichtung müssen in der Musterphase bestätigt werden. Wenn ein Produkt gleichzeitig Montageanforderungen und Metalloptik-Anforderungen erfüllen muss, empfiehlt es sich, beide Aspekte bereits in der Konstruktionsphase gemeinsam zu bewerten, statt erst nach der Festlegung der Optik die Konstruktion zu ändern.
Lasergravur und Siebdruck: zwei Arten der Kennzeichnung
Bei der Lasergravur wird mit einem Laser ein Muster auf die Oberfläche gebracht; der Vorteil ist die Verschleißfestigkeit und die geringe Neigung zum Ablösen, geeignet für feine Linien und einfarbige Kennzeichnungen; die Einschränkung besteht darin, dass sich farblich meist nur Helligkeitsunterschiede erzielen lassen und keine freie Farbwahl möglich ist.
Beim Siebdruck wird die Farbe mit einem Sieb aufgedruckt; es lassen sich mehrere Farben realisieren, die Kosten sind relativ niedrig, und das Verfahren eignet sich für ebene oder nahezu ebene Flächen; die Haltbarkeit hängt von der Farbe und der Aushärtungsmethode ab, und die Bedruckung lässt sich relativ leicht verkratzen oder mit Lösungsmitteln abwischen.
Die Auswahllogik lässt sich in einem Satz zusammenfassen: Für Verschleißfestigkeit und eine einzige Farbe wird das Lasergravieren verwendet; für mehrere Farben auf einer ebenen Fläche wird der Siebdruck verwendet. Teile wie Bekleidungsschilder, die mehrfarbige Muster benötigen, werden meist im Siebdruck bedruckt, während für Markenlogos, die langfristig verschleißfest sein müssen, das Lasergravieren besser geeignet ist. Bei gekrümmten oder erhabenen Positionen, die gekennzeichnet werden sollen, ist bei beiden Verfahren eine Musterbestätigung vorab empfehlenswert, um das tatsächliche Ergebnis zu prüfen.
Bei der Anforderung sind drei Dinge klar zu nennen
Erstens, Position und Funktion: Auf welcher Fläche befindet sich die Kennzeichnung, handelt es sich um eine Sichtfläche, und wird sie häufig gerieben oder kommt sie mit Lösungsmitteln in Kontakt.
Zweitens, Referenzobjekte: Für Farbe, Glanz und Haptik sollten möglichst physische Referenzen angegeben werden; nur eine Farbnummer oder die Angabe „etwas heller“ anzugeben, ist schwer abzustimmen.
Drittens, die Testanforderungen: Abriebfestigkeit, Alkoholbeständigkeit, Schweißbeständigkeit und Haftung – unter welchen Bedingungen getestet wird und ab welchem Grad das Ergebnis als bestanden gilt. Wenn diese drei Punkte in den Anfrageunterlagen festgehalten werden, kann der Lieferant einen umsetzbaren Plan und die Kosten nennen.
Häufige Fragen
Können matt und glänzend an ein und demselben Produkt realisiert werden?
Ja. Üblich ist eine sektorweise Bearbeitung der Form: ein Teil hochglanzpoliert, ein Teil mit Ätzstruktur versehen; alternativ kann nach dem Formen auch eine partielle Lackierung erfolgen. Ersteres erfordert keine zusätzlichen Nacharbeiten, stellt aber höhere Anforderungen an die Formenbearbeitung; letzteres ist flexibler, bringt jedoch eine Beschichtung mit sich. Die Sektorgrenzen und der Übergangseffekt müssen über Musterabstimmung bestätigt werden.
Beeinflusst die Galvanisierung die Montage?
Ja. Die Beschichtung hat eine Dicke, was sich üblicherweise in einer leicht vergrößerten Außenkontur und leicht verkleinerten Bohrungen zeigt. Ist das Montagespiel ohnehin sehr eng, kann das Teil nach der Galvanisierung möglicherweise nicht mehr montiert werden. Bei Teilen mit Galvanisierung müssen die Passmaße daher nach dem galvanisierten Zustand bewertet und in der Musterphase durch tatsächliches Anbringen der passenden Teile überprüft werden.
Kann sich ein Siebdruck-LOGO mit der Zeit ablösen?
Das hängt von der Tinte, der Aushärtungsmethode und den tatsächlichen Reibungsbedingungen ab. An Stellen, die häufig gerieben werden oder häufig mit Alkohol oder Schweiß in Kontakt kommen, nutzt sich der Siebdruck relativ leicht ab. Für solche Szenarien kann eine Umstellung auf Laserbeschriftung geprüft werden, oder es wird nach dem Siebdruck eine Schutzbehandlung ergänzt; letztlich sind die Testergebnisse maßgeblich.