
Les défauts d'aspect des pièces injectées ne résultent le plus souvent pas d'un « travail bâclé », mais d'un déséquilibre entre trois phénomènes : le remplissage, le refroidissement et le retrait. Cet article présente, selon les quatre phénomènes courants que sont les retassures, les lignes de soudure, les bavures et les écarts de couleur, leurs causes, lesquels peuvent être améliorés par le moule et le procédé, lesquels sont des conséquences inévitables déterminées par la structure, ainsi que la manière de communiquer lors des phases d'échantillonnage et de réception.
D'où viennent ces défauts
Le processus de moulage par injection se déroule en deux phases : « remplissage à l'état fondu — refroidissement et solidification ». Le plastique passe d'un état fondu à haute température à la température ambiante, et son volume se contracte ; cette contraction se produit à la fois dans le moule et après l'ouverture du moule. La plupart des défauts d'aspect ne résultent pas d'un « travail grossier », mais d'un déséquilibre entre ces trois éléments : le remplissage, le refroidissement et la contraction. Les zones qui refroidissent vite, les zones à forte épaisseur de paroi et les zones situées en fin de flux laissent toutes des traces en surface.
Pour les acheteurs, il est utile de distinguer d'abord deux catégories de phénomènes : d'une part, les conséquences inévitables déterminées par la structure, comme un léger retrait aux endroits à paroi épaisse ; d'autre part, les problèmes que les matériaux et le procédé peuvent améliorer, comme les brûlures causées par un mauvais éventage. Une fois cette distinction faite, on peut discuter de l'opportunité et de l'intérêt d'une modification, et la communication devient bien plus efficace.
Retrait : apparaît souvent sur les parois épaisses et au dos des nervures de renfort
Lorsque le plastique refroidit et se contracte, si l'épaisseur de paroi d'une zone locale est nettement supérieure à celle des zones environnantes, un affaissement apparaît facilement en surface ; c'est ce que le secteur appelle le retrait ou la marque de retrait. Les emplacements courants sont le dos des nervures de renfort, le dos des bossages et les transitions entre fortes et faibles épaisseurs.
Deux axes permettent de traiter le problème : au stade de la conception, uniformiser autant que possible l'épaisseur de paroi et limiter l'épaisseur des nervures de renfort à une certaine proportion de l'épaisseur de paroi principale ; au stade du moulage, compenser la matière par le maintien en pression. Mais le maintien en pression ne fait que réduire le phénomène : les écarts d'épaisseur liés à la structure ne peuvent pas être éliminés par le maintien en pression. C'est pourquoi, dès le stade du plan, il vaut mieux identifier les surfaces apparentes et demander à l'usine d'évaluer à l'avance le risque de retrait, plutôt que de modifier la structure après l'échantillonnage. Pour des produits comme les boucles à encliqueter, la structure du cran de fixation et le mode de manipulation par pression pour la séparation créent eux-mêmes des écarts d'épaisseur locaux, ce qui rend l'évaluation préalable d'autant plus nécessaire.
Ligne de soudure : une trace à l'endroit où les flux se rejoignent
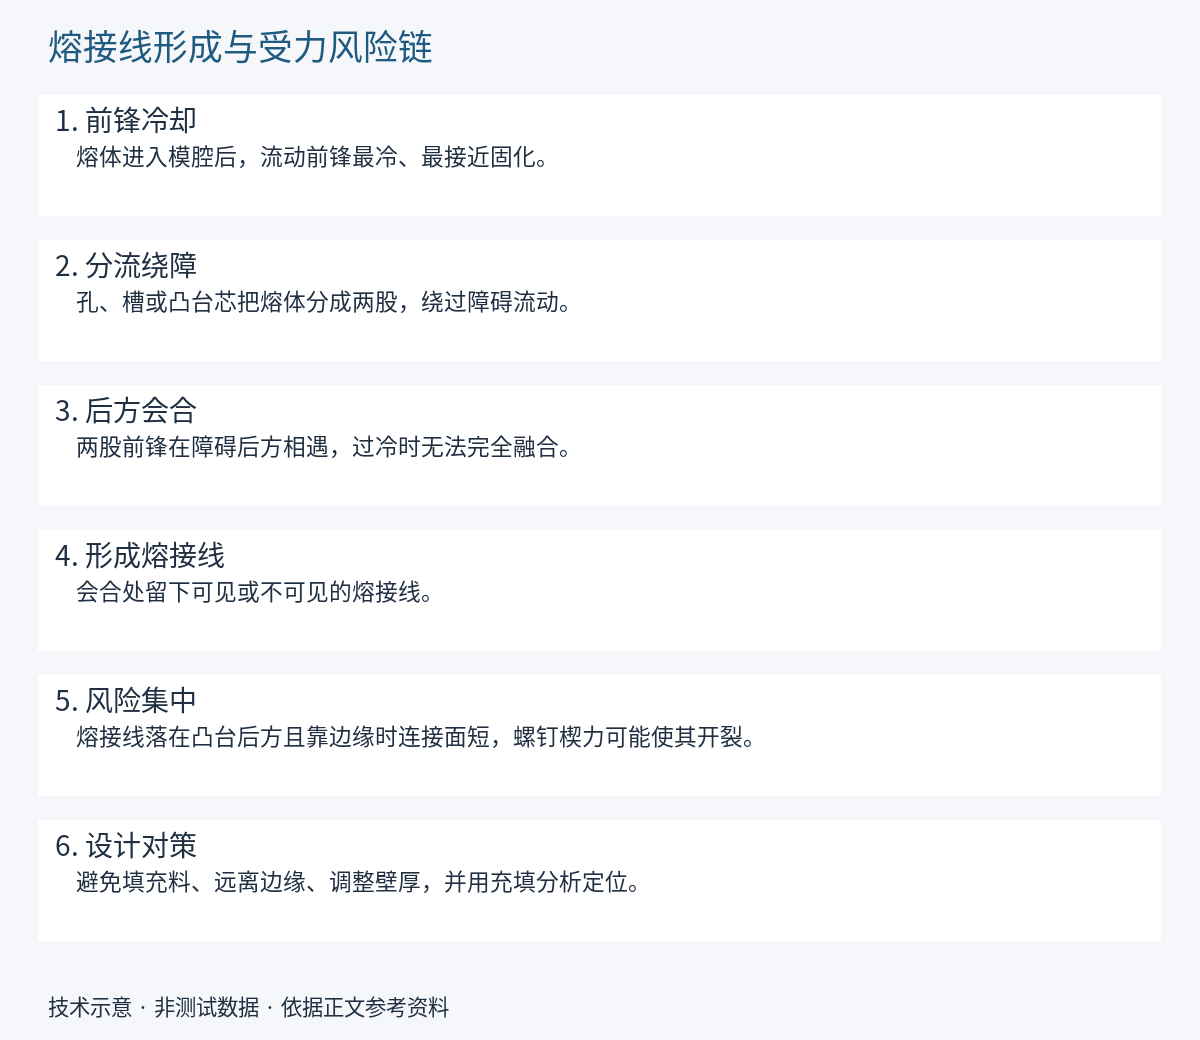
Lorsque la matière fondue rencontre un trou, un insert dans l'empreinte, ou qu'elle entre simultanément par plusieurs seuils d'injection, elle est divisée en plusieurs veines qui se rejoignent ensuite. À cet endroit, la température a déjà baissé et les deux veines ne sont pas complètement fusionnées ; après refroidissement, il subsiste une ligne appelée ligne de soudure ou trace de soudure.
Son impact est double : sur le plan esthétique, c'est une ligne visible ; sur le plan structurel, la résistance à l'endroit du rejoignement est généralement inférieure à celle du corps de la pièce, et si elle tombe précisément sur une zone soumise à des contraintes, elle doit être évaluée séparément. Les pistes d'amélioration comprennent l'ajustement de la position et du nombre de seuils d'injection, l'augmentation de la température du moule et de la matière, et l'amélioration de l'évent. Mais dès qu'il y a contournement du flux, cette ligne est très difficile à faire disparaître complètement ; l'objectif réel est généralement « position maîtrisée, aspect acceptable ». Pour les structures à passages de sangle multiples et à traverses multiples comme la boucle à barrettes, la probabilité d'apparition de lignes de soudure près des trous est en soi élevée ; il est plus réaliste, lors de la phase d'échantillonnage, de confirmer en priorité le comportement de ces zones.
Bavures et écarts de teinte
La bavure, aussi appelée morfil, est une fine arête formée par le débordement de la matière fondue par un interstice du plan de joint ; les causes courantes sont une force de fermeture insuffisante, une pression d'injection trop élevée, un plan de joint usé ou la présence de corps étrangers. Elle n'est pas forcément visible lors des essais en petite série, mais c'est au stade de la production en série qu'il faut surtout surveiller l'état du moule.
Les écarts de couleur sont plus difficiles à délimiter : pour un même code couleur, des différences légères peuvent apparaître entre différents lots, différentes presses et différents lots de matière ; la dispersion du masterbatch, la température de matière et le temps de séjour influencent tous le résultat. Dans le secteur, on utilise généralement des échantillons de tolérance pour définir la plage acceptable, plutôt que de se fier à « cela semble identique ». Pour les indicateurs visuels tels que la couleur et la brillance, il est recommandé de conserver des échantillons physiques archivés dès la phase d'échantillonnage, afin de servir de référence de comparaison pour les lots ultérieurs.
Questions fréquentes
Pourquoi l'aspect extérieur d'un même moule varie d'un lot à l'autre
Les lots de matière et de masterbatch, la température de matière et la température du moule, l'usure du moule ainsi que la température et l'humidité ambiantes entraînent des différences, et le moule lui-même subit une usure normale. La production stable en série repose donc sur une fenêtre de process et des échantillons archivés, et non sur l'idée que « si le moule est identique, le résultat est identique ». En cas de différence, comparer une pièce physique du même lot avec l'échantillon archivé permet de juger plus facilement qu'avec une simple photo si l'on dépasse la plage admissible.
En cas de problème simultané de dimensions et d'aspect, lequel examiner en premier
Examiner d'abord les dimensions fonctionnelles. Des dimensions non conformes au niveau des zones d'assemblage, des rainures de passage de sangle et des clips d'emboîtement affectent directement la possibilité de montage ; pour l'aspect, on peut procéder par classification entre faces critiques et faces non critiques. En précisant à l'avance « ce qui doit impérativement être conforme et ce qui peut être toléré », chacun parlera le même langage lors du contrôle de réception.
Faut-il mentionner les exigences d'aspect dès la phase de prototypage ?
Oui, et le plus tôt possible. Le prototypage est le meilleur moment pour confirmer la référence d'aspect : quelles surfaces sont des surfaces d'aspect, à quels endroits une légère ligne de soudure est tolérée, et quelles sont les limites haute et basse de la couleur et du toucher. Une fois ces éléments confirmés et archivés, on dispose d'une base de comparaison pour la production de masse ; sinon, même si la pièce prototype est validée, des échanges répétés auront encore lieu en production de masse en raison de normes non concordantes.