
Дефекты внешнего вида изделий из пластика, изготовленных литьём под давлением, чаще всего возникают не из-за «грубой работы», а из-за несбалансированности трёх процессов: заполнения, охлаждения и усадки. В этой статье на примере четырёх распространённых явлений — утяжин, линий спая, облоя и разнотона — описаны причины их возникновения, то, какие из них можно устранить за счёт конструкции пресс-формы и технологического процесса, какие являются неизбежным результатом, определяемым конструкцией, а также то, как следует вести коммуникацию на этапах пробного литья и приёмки.
Откуда берутся эти дефекты
Процесс литья под давлением — это «заполнение расплавом — охлаждение и формообразование». Остывая от высокотемпературного расплава до комнатной температуры, пластик уменьшается в объёме, причём усадка происходит как в форме, так и после раскрытия формы. Большинство дефектов внешнего вида — это не «грубая работа», а дисбаланс трёх факторов: заполнения, охлаждения и усадки. Где охлаждение идёт быстрее, где толщина стенки больше, где находится конец потока — всё это оставляет следы на поверхности.
Для закупщика полезно сначала различать две категории явлений: одна — неизбежный результат, обусловленный конструкцией, например лёгкая утяжина в местах большой толщины стенки; другая — проблемы, которые можно улучшить за счёт материала и технологии, например подгорание из-за плохого газоотвода. Разобравшись в этом, обсуждать, нужно ли что-то менять и стоит ли это делать, становится гораздо эффективнее.
Утяжины: чаще всего появляются на толстых стенках и с обратной стороны рёбер жёсткости
Когда пластик остывает и даёт усадку, если локальная толщина стенки заметно превышает толщину окружающих участков, на поверхности легко образуется впадина — в отрасли это называют утяжиной или следом усадки. Типичные места — обратная сторона рёбер жёсткости, обратная сторона бобышек и переходы толщины.
Работать можно в двух направлениях: на этапе проектирования делать толщину стенки по возможности равномерной, а толщину рёбер жёсткости выдерживать в определённой доле от основной толщины стенки; на этапе формования применять выдержку под давлением для подпитки. Но выдержка под давлением может лишь смягчить проблему, а разницу толщин в конструкции с её помощью не устранить. Поэтому лучше обозначить лицевые поверхности уже на этапе чертежа и дать заводу заранее оценить риск утяжин — это проще, чем переделывать конструкцию после изготовления образцов. На примере таких изделий, как фастексы, где сама конструкция замковой части и способ разъединения нажатием создают локальную разницу толщин, предварительная оценка тем более необходима.
Линия спая: след в месте слияния потоков при обтекании
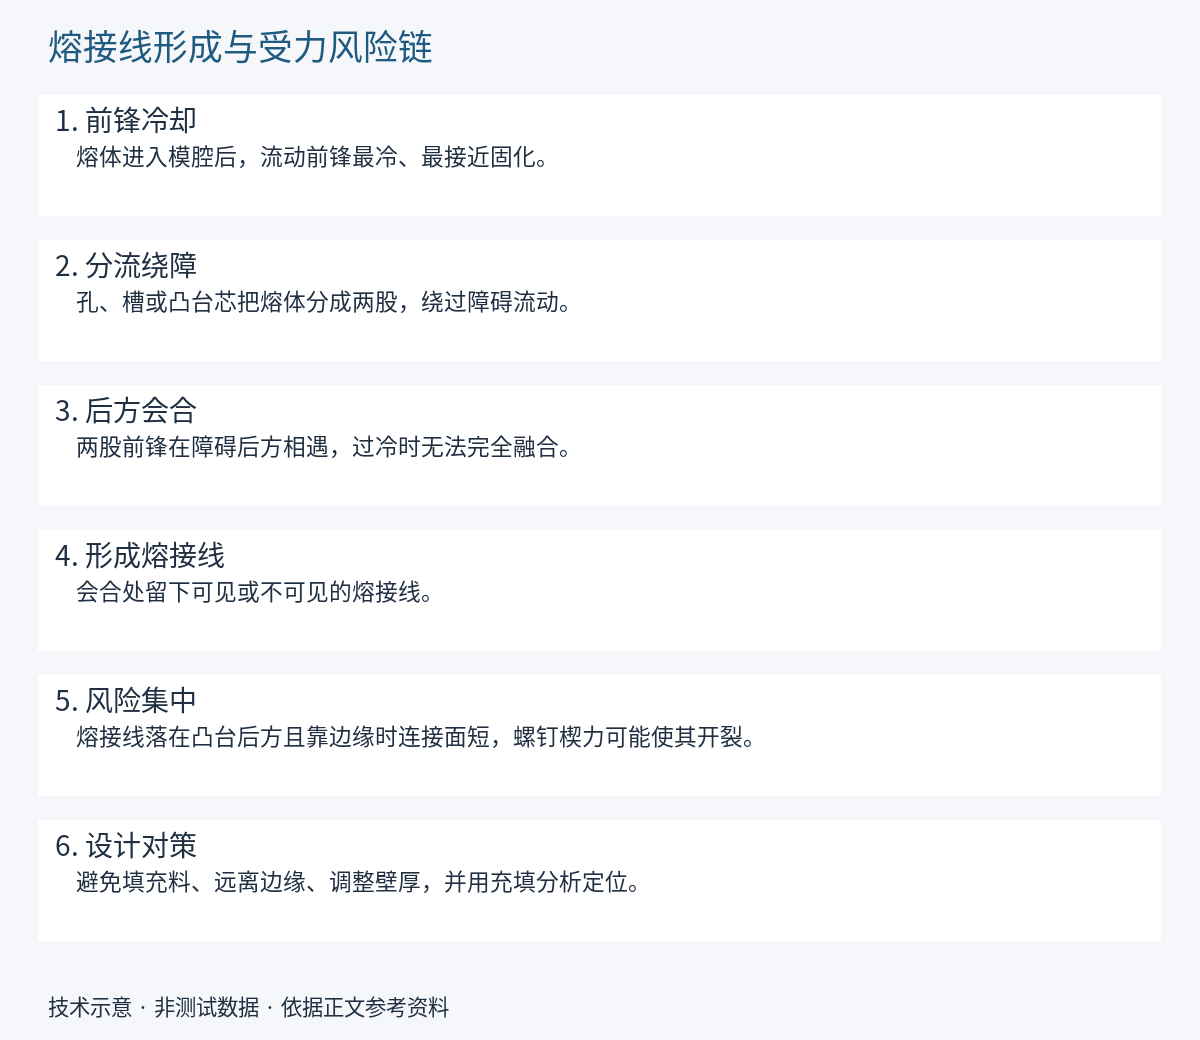
Когда расплав в полости формы встречает отверстия, вставки или поступает одновременно из нескольких впускных литников, он разделяется на несколько потоков, которые затем сливаются. В месте слияния температура уже снизилась, два потока материала не полностью сплавились, и после охлаждения остаётся линия — её называют линией спая или следом спая.
Это влияние имеет два аспекта: с точки зрения внешнего вида — видимая линия; с точки зрения структуры — прочность в месте слияния обычно ниже, чем у основного материала, и если оно оказывается в зоне действия нагрузки, требуется отдельная оценка. Направления улучшения включают корректировку расположения и количества впускных литников, повышение температуры формы и расплава, улучшение вентиляции. Но при наличии обтекания эта линия почти не исчезает полностью, и реальная цель обычно — «контролируемое положение, приемлемый внешний вид». В таких конструкциях с несколькими каналами для продевания ремня и несколькими перекладинами, как пряжка-«глаз», вероятность появления линии спая возле отверстий сама по себе высока, и на этапе пробных образцов практичнее в первую очередь проверять поведение именно этих мест.
Облой и разнотон
Облой, также называемый заусенцем, — это тонкая кромка, образующаяся при выходе расплава через зазор плоскости разъёма; обычные причины — недостаточное усилие запирания, повышенное давление впрыска, износ плоскости разъёма или наличие посторонних частиц. При пробной отливке малой партией это не всегда заметно, а на этапе серийного производства, наоборот, следует следить за состоянием формы.
Цветовое отклонение определить сложнее: в рамках одного цветового кода между разными партиями, разными машинами и разными партиями сырья могут быть незначительные различия — на результат влияют дисперсия мастербатча, температура расплава и время выдержки. В отрасли для определения допустимого диапазона повсеместно используют предельные образцы, а не оценку «выглядит одинаково». Такие визуальные показатели, как цвет и блеск, рекомендуется уже на этапе изготовления образцов фиксировать в архиве физические образцы, чтобы использовать их как базу сравнения для последующих партий.
Часто задаваемые вопросы
Почему у одного и того же комплекта пресс-форм внешний вид изделий в разных партиях различается
Различия вносит партия материала и мастербатча, температура расплава и температура формы, износ пресс-формы, температура и влажность окружающей среды, а также естественный износ самой пресс-формы. Поэтому стабильное серийное производство держится на технологическом окне и архивных образцах, а не на принципе «пресс-форма одна — значит и результат одинаков». При появлении расхождений сопоставление физического изделия из текущей партии с архивным образцом позволяет легче определить, выходит ли оно за допустимый диапазон, чем просмотр одних лишь фотографий.
Если проблемы одновременно с размерами и внешним видом, на что смотреть в первую очередь
Сначала проверяют функциональные размеры. Несоответствие размеров посадочных мест, пазов для продевания ремня и ответных защёлок напрямую влияет на возможность сборки; внешний вид при этом можно обрабатывать по категориям ключевых и неключевых поверхностей. Если заранее чётко прописать, «где соответствие обязательно, а где допускается ослабление требований», при приёмке не будет разночтений.
Нужно ли на этапе изготовления образцов предъявлять требования к внешнему виду
Да, и чем раньше, тем лучше. Изготовление образцов — это лучший момент для утверждения базовых параметров внешнего вида: какие поверхности являются лицевыми, на каких участках допустимы незначительные линии спая, каковы верхняя и нижняя границы по цвету и тактильным ощущениям. После утверждения эти данные фиксируются в документации, и только тогда на этапе серийного производства есть основа для сравнения; в противном случае, даже если образец прошёл приёмку, на этапе серийного производства из-за несоответствия стандартов придётся многократно вести переговоры.