
Los defectos superficiales de las piezas de inyección, en su mayoría, no se deben a un "trabajo tosco", sino a que las tres cosas —llenado, enfriamiento y contracción— no están bien equilibradas. Este artículo, según los cuatro fenómenos comunes de encogimiento, líneas de fusión, rebabas y diferencias de color, explica sus causas, cuáles pueden mejorarse mediante el molde y el proceso, cuáles son resultados inevitables determinados por la estructura, y cómo debe comunicarse en las etapas de muestreo y aceptación.
De dónde vienen estos defectos
El proceso de moldeo por inyección es "llenado en fusión — conformación por enfriamiento". El plástico, al enfriarse desde la masa fundida a alta temperatura hasta la temperatura ambiente, reduce su volumen, y la contracción ocurre tanto dentro del molde como después de abrirlo. Los defectos superficiales, en su mayoría, no se deben a un "trabajo tosco", sino a que las tres cosas —llenado, enfriamiento y contracción— no están bien equilibradas: donde el enfriamiento es rápido, donde el espesor de pared es grande, donde está el extremo final del flujo, todo ello deja marcas en la superficie.
Para compras, es útil distinguir primero dos tipos de fenómenos: uno es el resultado inevitable determinado por la estructura, como una ligera contracción en paredes gruesas; el otro son problemas que el material y el proceso sí pueden mejorar, como las quemaduras causadas por una mala evacuación de gases. Una vez hecha esta distinción, se puede hablar de si conviene modificar o si vale la pena hacerlo, y la eficiencia de la comunicación será mucho mayor.
Contracción: suele aparecer en paredes gruesas y en el reverso de los nervios de refuerzo
Cuando el plástico se enfría y se contrae, si el espesor de pared de una zona local es notablemente mayor que el de su alrededor, es fácil que aparezca una depresión en la superficie, lo que en el sector se denomina contracción o marca de hundimiento. Las ubicaciones habituales son el reverso de los nervios de refuerzo, el reverso de los boss y las transiciones de espesor.
Se puede abordar desde dos direcciones: en la fase de diseño, uniformar el espesor de pared en la medida de lo posible y controlar el espesor de los nervios de refuerzo dentro de una cierta proporción respecto al espesor de pared principal; en la fase de moldeo, compensar con presión de mantenimiento. Pero la presión de mantenimiento solo alivia; las diferencias de espesor en la estructura no se eliminan con ella. Por eso, marcar las superficies visibles ya en la fase de plano, para que la fábrica evalúe de antemano el riesgo de contracción, ahorra más complicaciones que modificar la estructura después de obtener las muestras. Tomando como ejemplo productos del tipo broche de inserción, la propia estructura del enganche y el modo de operación de presionar para separar generan diferencias locales de espesor, por lo que es aún más necesario evaluarlo de antemano.
Línea de fusión: una marca en el punto de encuentro de flujos
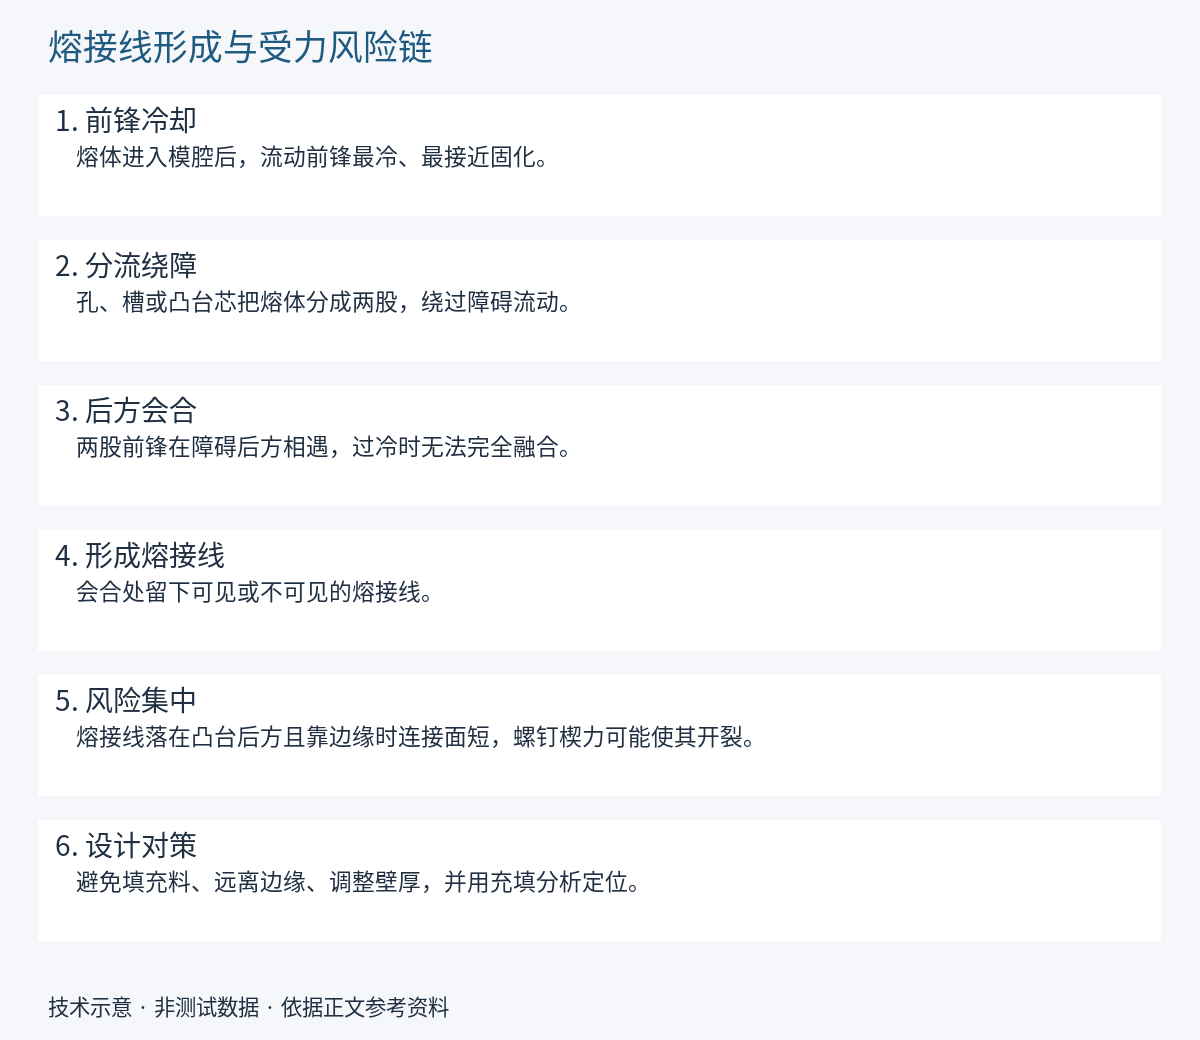
Cuando el fundido encuentra en la cavidad orificios, insertos, o entra simultáneamente por varias boquillas, se divide en varias ramas que luego se vuelven a unir. En el punto de unión la temperatura ya ha bajado, las dos ramas de material no se han fusionado por completo y, tras el enfriamiento, queda una línea llamada línea de soldadura o marca de soldadura.
Su impacto tiene dos niveles: en apariencia es una línea visible; en estructura, la resistencia en el punto de unión suele ser inferior a la del cuerpo principal y, si coincide justo en una zona sometida a esfuerzo, debe evaluarse por separado. Las direcciones de mejora incluyen ajustar la posición y el número de boquillas, aumentar la temperatura del molde y del material, y mejorar el desaireo. Pero mientras haya flujo alrededor de un obstáculo, esta línea difícilmente desaparece por completo; el objetivo real suele ser "posición controlable y apariencia aceptable". En estructuras con múltiples ranuras pasantes para cinta y múltiples travesaños, como el broche tipo "目", la probabilidad de que aparezca una línea de soldadura cerca de los orificios es de por sí alta, por lo que en la fase de muestreo es más práctico confirmar con prioridad el comportamiento en estas posiciones.
Rebabas y diferencia de color
Las rebabas, también llamadas bordes, son el borde delgado que se forma cuando el fundido se desborda por la holgura de la superficie de partición; las causas comunes son fuerza de cierre insuficiente, presión de inyección elevada, desgaste de la superficie de partición o presencia de cuerpos extraños. En el muestreo de prueba en pequeñas cantidades no siempre son evidentes; en cambio, en la fase de producción en serie hay que vigilar el estado del molde.
La diferencia de color es más difícil de definir: para un mismo código de color, entre distintos lotes, distintas máquinas y distintos lotes de material puede haber ligeras diferencias; la dispersión del masterbatch, la temperatura del material y el tiempo de residencia influyen en el resultado. En el sector se suele usar una muestra límite para definir el rango aceptable, en lugar de basarse en que "se ve igual". Para indicadores visuales como el color y el brillo, se recomienda archivar muestras físicas ya en la fase de muestreo, como referencia de comparación para lotes posteriores.
Preguntas frecuentes
¿Por qué el aspecto puede variar entre distintos lotes con el mismo molde?
El lote de material y de masterbatch de color, la temperatura del material y del molde, el desgaste del molde y la temperatura y humedad ambiente introducen diferencias; además, el propio molde sufre desgaste normal. Por eso, una producción en serie estable depende de una ventana de proceso y de muestras de referencia archivadas, y no de la idea de que "si el molde es el mismo, el resultado es el mismo". Cuando aparecen diferencias, comparar la pieza física del mismo lote con la muestra de referencia archivada permite juzgar mejor si se sale del rango que mirar solo fotografías.
Si hay problemas de dimensiones y de aspecto a la vez, ¿cuál conviene revisar primero?
Primero las dimensiones funcionales. Si no cumplen las dimensiones de las zonas de montaje, las ranuras para el paso de la correa o los cierres de encaje, afectará directamente a si la pieza se puede montar; el aspecto, en cambio, puede tratarse por niveles según caras críticas y no críticas. Si se deja por escrito de antemano "qué debe cumplirse obligatoriamente y qué puede tolerarse", en la inspección de recepción nadie interpretará las cosas a su manera.
¿Hay que plantear requisitos de aspecto durante la fase de muestreo?
Sí, y cuanto antes mejor. La validación de muestras es el mejor momento para confirmar la base de referencia de la apariencia: qué superficies son superficies visibles, qué posiciones toleran una ligera línea de fusión y cuáles son los límites superior e inferior de color y tacto. Una vez confirmados estos puntos, se archivan; solo así la etapa de producción en serie cuenta con una base de comparación. De lo contrario, aunque la muestra se apruebe, durante la producción en serie se seguirá comunicando repetidamente debido a criterios inconsistentes.