
العيوب المظهرية في القطع المشكّلة بالحقن ليست في الغالب نتيجة \"تنفيذ خشن\"، بل نتيجة عدم تحقيق التوازن بين ثلاثة أمور: الملء والتبريد والانكماش. يتناول هذا المقال أربع ظواهر شائعة هي علامات الانخساف وخطوط اللحام والزوائد واختلاف اللون، ويشرح أسبابها، وأيها يمكن تحسينه عبر القوالب والعمليات، وأيها نتيجة حتمية تحدّدها البنية، وكيفية التواصل في مرحلتي العينات والقبول.
من أين تأتي هذه العيوب
تتكوّن عملية القولبة بالحقن من مرحلتين: «ملء المصهور ثم التبريد والتثبيت». وعندما يبرد البلاستيك من مصهور عالي الحرارة إلى درجة حرارة الغرفة ينكمش حجمه، ويحدث هذا الانكماش داخل القالب وكذلك بعد فتح القالب. ومعظم العيوب الظاهرية لا تكون ناتجة عن «تنفيذ رديء»، بل عن اختلال التوازن بين ثلاثة أمور هي الملء والتبريد والانكماش: فكل موضع يبرد بسرعة، وكل موضع ذي سماكة جدار كبيرة، وكل موضع يمثل نهاية مسار الجريان، يترك أثراً على السطح.
بالنسبة للمشتريات، من المفيد أولاً التمييز بين نوعين من الظواهر: النوع الأول نتيجة حتمية تفرضها البنية، مثل الانكماش الطفيف في مواضع الجدار السميك؛ والنوع الثاني مشكلة يمكن تحسينها عبر المواد والعمليات، مثل الاحتراق الناتج عن سوء التهوية. وبعد هذا التمييز، تصبح المناقشة حول هل يتم التعديل وهل يستحق التعديل أكثر كفاءة في التواصل.
الانكماش: يظهر غالباً في الجدران السميكة والوجه الخلفي لأضلاع التقوية
عندما يبرد البلاستيك وينكمش، إذا كانت سماكة جدار موضع معين أكبر بوضوح من محيطه، يسهل ظهور انبعاج على السطح، ويسمى في المجال الانكماش أو أثر الانكماش. والمواضع الشائعة هي الوجه الخلفي لأضلاع التقوية، والوجه الخلفي للنتوءات، ومناطق الانتقال بين السميك والرقيق.
يمكن المعالجة في اتجاهين: في مرحلة التصميم، يُجعل سمك الجدار متجانساً قدر الإمكان، ويُضبط سمك ضلع التقوية ضمن نسبة معينة من سمك الجدار الرئيسي؛ وفي مرحلة التشكيل، يُستخدم الضغط الإمساكي لتعويض المادة. لكن الضغط الإمساكي لا يقدم سوى تخفيف، ولا يمكنه إزالة فرق السمك في البنية. لذلك من الأفضل تحديد الأسطح الظاهرية في مرحلة الرسم، لتقييم مخاطر الانكماش مسبقاً لدى المصنع، فهذا أسهل من تعديل البنية بعد إنتاج العينة. وبالنسبة لمنتجات مثل المشابك الإدخالية، فإن بنية موضع التثبيت وطريقة الفصل بالضغط تشكّلان بحد ذاتها فرقاً موضعياً في السمك، ما يستدعي تقييماً مسبقاً أكثر.
خط اللحام: أثر عند نقطة التقاء تدفقات المادة المنصهرة
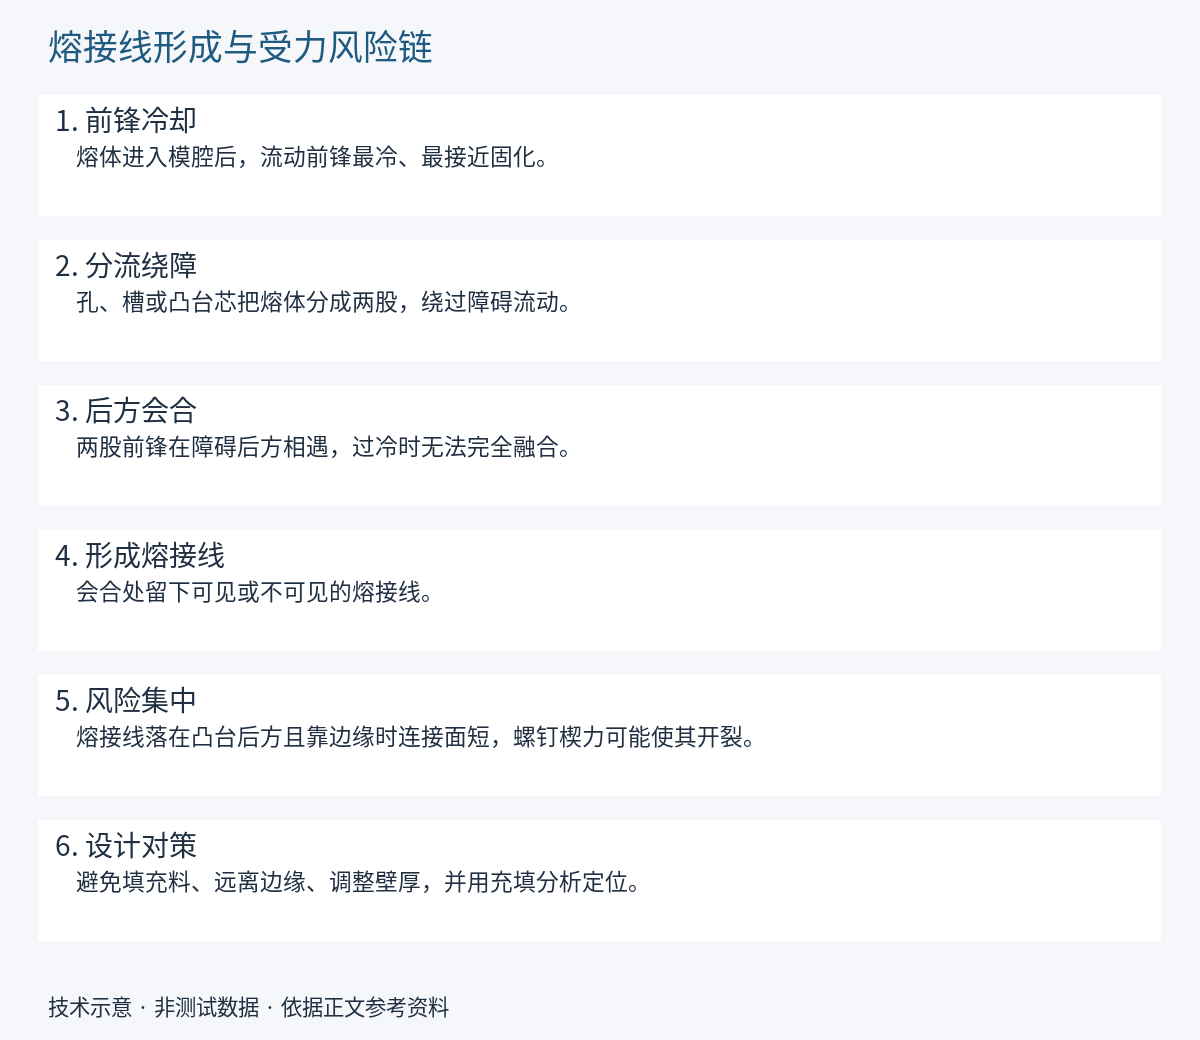
عندما تصادف المادة المنصهرة في تجويف القالب فتحات أو قطعاً مُدخلة، أو تدخل في الوقت نفسه من عدة بوابات، فإنها تنقسم إلى عدة جداول ثم تلتقي من جديد. عند نقطة الالتقاء يكون قد انخفضت درجة الحرارة، ولم تندمج جداول المادة اندماجاً كاملاً، فيبقى بعد التبريد خط يُسمى خط اللحام أو أثر اللحام.
لتأثيره وجهان: من حيث المظهر هو خط مرئي؛ ومن حيث البنية، تكون قوة نقطة الالتقاء عادةً أقل من قوة الجسم الأساسي، وإذا وقعت تحديداً في موضع تحمل الإجهاد، فيجب تقييمها بشكل منفصل. تشمل اتجاهات التحسين ضبط موضع البوابات وعددها، ورفع درجة حرارة القالب والمادة، وتحسين التهوية. لكن ما دام هناك التفاف للمادة حول عائق، يصعب أن يختفي هذا الخط تماماً، والهدف العملي عادةً هو «موضع يمكن التحكم فيه ومظهر مقبول». في هياكل مثل حلقات على شكل حرف 目 ذات عدة قنوات لتمرير الشريط وعدة قضبان عرضية، يكون احتمال ظهور خط اللحام قرب فتحات التمرير مرتفعاً بطبيعته، وفي مرحلة العينات يكون من الأجدى عملياً التأكد بشكل مركز من أداء هذه المواضع.
الزوائد والحواشي واختلاف اللون
الزوائد، وتُسمى أيضاً الحواشي، هي حافة رقيقة تتشكل عندما تنسكب المادة المنصهرة من فجوة مستوى الفصل، ومن الأسباب الشائعة لها قوة الإغلاق غير الكافية، وارتفاع ضغط الحقن، وتآكل مستوى الفصل أو وجود أجسام غريبة. قد لا تكون واضحة في التجارب الصغيرة الدفعة أثناء تجربة القالب، لكن في مرحلة الإنتاج الكمي يجب الانتباه إلى حالة القالب.
يكون تمييز فرق اللون أكثر صعوبة: فقد يظهر اختلاف طفيف في نفس رقم اللون بين دفعات مختلفة، وماكينات مختلفة، ودفعات مواد مختلفة، كما تؤثر درجة تشتت الماسترباتش ودرجة حرارة المادة وزمن البقاء في القالب على النتيجة. ومن الشائع في الصناعة استخدام عينات الحدود لتحديد النطاق المقبول بدلاً من الاعتماد على «تبدو متطابقة». أما المؤشرات البصرية مثل اللون واللمعان، فيُوصى بالاحتفاظ بعينات فعلية موثقة في مرحلة إنتاج العينات المرجعية لتكون أساساً للمقارنة مع الدفعات اللاحقة.
الأسئلة الشائعة
لماذا يختلف المظهر بين دفعات مختلفة من نفس طقم القوالب
تسبب دفعات المواد والماسترباتش، ودرجات حرارة المادة والقالب، وتآكل القوالب، ودرجة حرارة البيئة ورطوبتها، اختلافات في المظهر، كما أن القوالب نفسها تتعرض لتآكل طبيعي. لذلك فإن الإنتاج المستقر يعتمد على نافذة العملية والعينات الموثقة، وليس على مبدأ «إذا كانت القوالب متطابقة تكون النتيجة متطابقة». وعند ظهور اختلافات، فإن مقارنة العينات الفعلية من الدفعة نفسها بالعينات الموثقة تسهل الحكم على ما إذا كان قد تم تجاوز النطاق المقبول أكثر من مجرد النظر إلى الصور.
عند وجود مشكلات في الأبعاد والمظهر في الوقت نفسه، أيهما ينبغي فحصه أولاً
افحص أبعاد الوظيفة أولاً. فعدم مطابقة أبعاد مواضع التركيب، وأخاديد تمرير الأشرطة، وأجزاء التعشيق المتلاقية يؤثر مباشرة في إمكانية التركيب؛ أما المظهر فيمكن تصنيفه إلى أوجه رئيسية وأوجه غير رئيسية ومعالجته وفقاً لذلك. وإذا حُدّد مسبقاً بوضوح «أين يجب أن تكون المطابقة إلزامية وأين يمكن التخفيف»، فلن يختلف أحد في الرأي عند الفحص والاستلام.
هل ينبغي طرح متطلبات المظهر في مرحلة العينات؟
نعم، وكلما أبكر كان أفضل. مرحلة العينات هي أفضل وقت لتأكيد المرجع البصري: أي الأسطح تُعد أسطحاً ظاهرية، وأي المواضع يُسمح فيها بخطوط لحام طفيفة، وما الحدود العليا والدنيا للون والملمس. بعد تأكيد هذه النقاط وحفظها في السجلات، يتوفر أساس للمقارنة في مرحلة الإنتاج الكمي؛ وإلا، فحتى لو اجتازت العينة الاختبار، سيظل التواصل متكرراً أثناء الإنتاج الكمي بسبب اختلاف المعايير.