
注塑件的外觀缺陷,多半不是「做得粗」,而是填充、冷卻、收縮三件事沒有平衡好。本文按縮水、熔接線、飛邊與色差四類常見現象,說明它們的成因、哪些可以透過模具與工藝改善、哪些屬於結構決定的必然結果,以及打樣與驗收階段該怎麼溝通。
這些缺陷從哪裡來
注塑成型的過程是「熔融填充—冷卻定型」。塑膠從高溫熔體冷卻到室溫,體積會收縮,而收縮既發生在模具裡,也發生在開模之後。外觀缺陷大多不是「做得粗」,而是填充、冷卻、收縮這三件事沒有平衡好:哪裡冷卻快、哪裡壁厚大、哪裡是流動末端,都會在表面留下痕跡。
對採購來說,先分清兩類現象很有用:一類是結構決定的必然結果,比如厚壁處的輕微縮水;另一類是材料和工藝可以改善的問題,比如排氣不良造成的燒焦。分清之後再談改不改、值不值得改,溝通效率會高很多。
縮水:多出現在厚壁和加強筋背面
塑膠冷卻收縮時,如果某個局部壁厚明顯大於周圍,表面就容易出現凹陷,行業裡叫縮水或縮痕。常見位置是加強筋背面、凸台背面和厚薄過渡處。
兩個方向可以處理:設計階段把壁厚盡量做均勻,加強筋厚度控制在主壁厚的一定比例內;成型階段用保壓補料。但保壓只能緩解,結構上的厚薄差靠保壓消不掉。所以圖紙階段就把外觀面標出來,讓工廠提前評估縮水風險,比打樣出來再改結構要省事。以插扣這類產品為例,扣位結構、按壓分離的操作方式本身就會形成局部厚薄差,更需要提前評估。
熔接線:繞流匯合處的一條痕跡
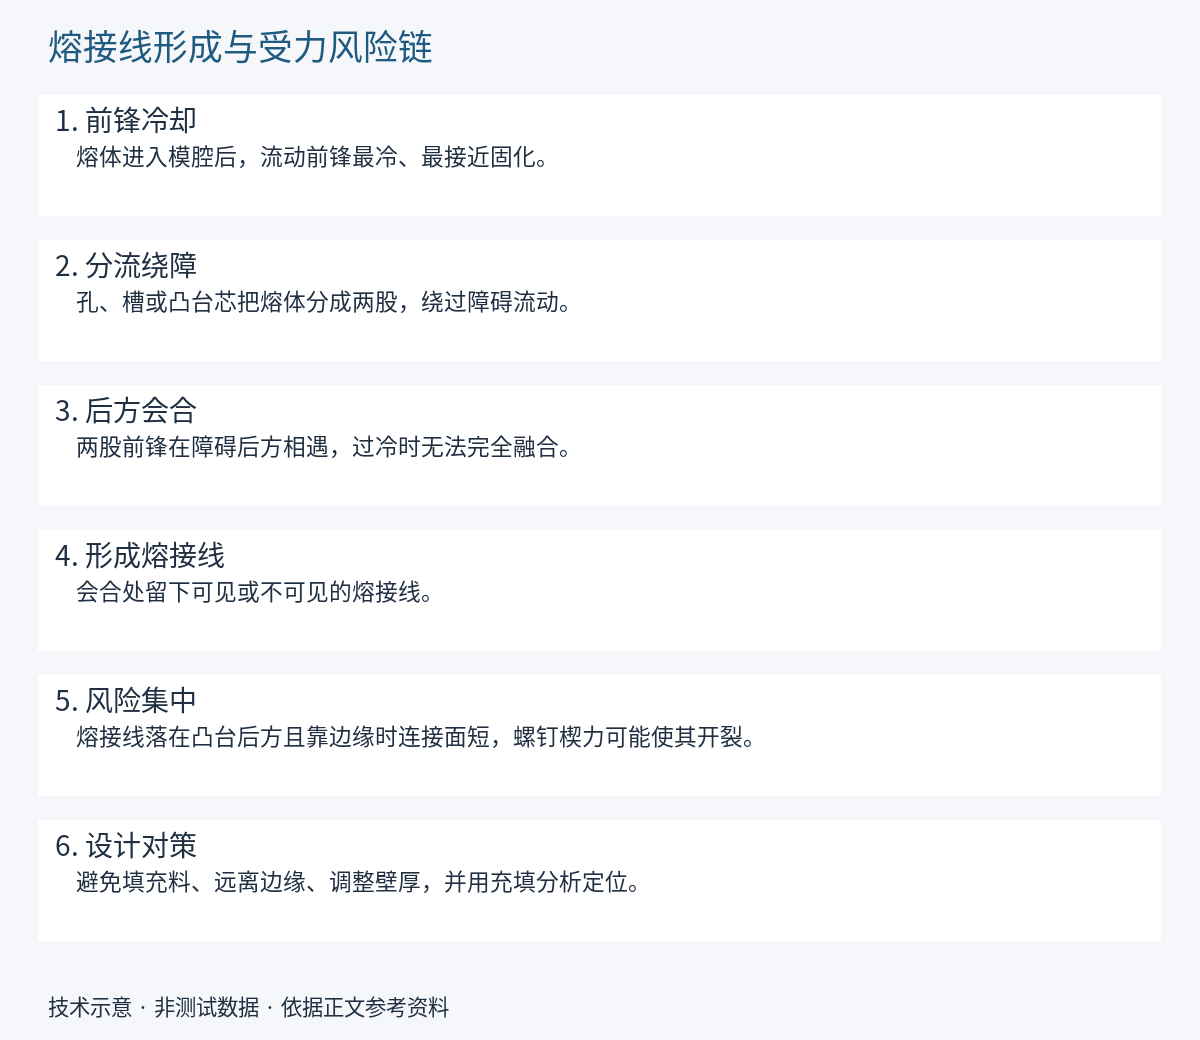
熔體在型腔裡遇到孔位、鑲件,或者從多個澆口同時進入時,會被分成幾股再匯合。匯合處溫度已經降低,兩股料沒有完全熔合,冷卻後就會留下一條線,叫熔接線或熔接痕。
它的影響有兩層:外觀上是一條可見的線;結構上,匯合處的強度通常低於本體,如果正好落在受力位置,就要單獨評估。改善方向包括調整澆口位置和數量、提高模溫和料溫、改善排氣。但只要有繞流,這條線就很難完全消失,實際目標通常是「位置可控、外觀可接受」。像目字扣這類多道穿帶槽、多橫檔的結構,孔位附近出現熔接線的機率本身就高,打樣階段重點確認這些位置的表現更實際。
飛邊與色差
飛邊也叫毛邊,是熔體從分型面的縫隙溢出後形成的薄邊,常見原因有鎖模力不足、注射壓力偏高、分型面磨損或有異物。試模小批量時不一定明顯,量產階段反而要留意模具狀態。
色差更難界定:同一色號,不同批次、不同機台、不同料批之間都可能有輕微差異,色母分散、料溫、停留時間都會影響結果。行業裡普遍用限度樣板來界定可接受範圍,而不是靠「看起來一樣」。顏色和光澤這類視覺指標,建議在打樣階段就把實物樣本留檔,作為後續批次的比對基準。
常見問題
為什麼同一套模具,不同批次的外觀會有差異
材料和色母批次、料溫與模溫、模具磨損、環境溫濕度都會帶來差異,模具本身也有正常磨損。所以穩定量產靠的是工藝窗口和留檔樣板,而不是「模具一樣結果就一樣」。出現差異時,拿同批次實物與留檔樣板對照,比單看照片更容易判斷是否超出範圍。
尺寸和外觀同時有問題,應該先看哪個
先看功能尺寸。裝配位、穿帶槽、配合卡扣這些尺寸不合格,會直接影響能不能裝上去;外觀則可以按關鍵面和非關鍵面分級處理。把「哪裡必須合格、哪裡可以放寬」提前寫清楚,驗收時就不會各說各話。
打樣階段要不要提外觀要求
要,而且越早越好。打樣是確認外觀基準的最佳時機:哪些面是外觀面、哪些位置容許輕微熔接線、顏色和手感的上下限是什麼。這些確認後留檔,量產階段才有比對依據;否則樣件通過了,量產時仍會因為標準不一致反覆溝通。