
Os defeitos visuais em peças moldadas por injeção, na maioria dos casos, não se devem a um trabalho "grosseiro", mas sim ao facto de o enchimento, o arrefecimento e a contração não estarem bem equilibrados. Este artigo, com base nas quatro categorias de fenómenos comuns — marcas de afundamento, linhas de soldadura, rebarbas e diferenças de cor —, explica as suas causas, quais podem ser melhoradas através do molde e do processo, quais são resultados inevitáveis determinados pela estrutura, e como comunicar nas fases de amostragem e de aceitação.
De onde vêm estes defeitos
O processo de moldagem por injeção é "preenchimento por fusão — solidificação por arrefecimento". Quando o plástico arrefece do fundido a alta temperatura até à temperatura ambiente, o volume contrai-se, e essa contração ocorre tanto dentro do molde como após a abertura do molde. A maioria dos defeitos de aspeto não resulta de "trabalho grosseiro", mas sim de um desequilíbrio entre estas três coisas: preenchimento, arrefecimento e contração: onde o arrefecimento é rápido, onde a espessura de parede é maior e onde está a extremidade do fluxo, tudo deixa marcas na superfície.
Para as compras, é útil começar por distinguir dois tipos de fenómenos: um é o resultado inevitável determinado pela estrutura, como uma ligeira retração nas zonas de parede espessa; o outro são problemas que podem ser melhorados com material e processo, como queimaduras causadas por má ventilação. Depois de fazer esta distinção, discutir se vale a pena alterar e se compensa fazê-lo torna a comunicação muito mais eficiente.
Retração: surge sobretudo em paredes espessas e no verso dos reforços
Quando o plástico arrefece e contrai, se uma zona local tiver uma espessura de parede claramente superior à das zonas circundantes, é fácil aparecer uma depressão na superfície, o que no setor se chama retração ou marca de retração. As localizações habituais são o verso dos reforços, o verso dos bossos e as transições de espessura.
Há duas direções para tratar o problema: na fase de projeto, tornar a espessura de parede o mais uniforme possível e controlar a espessura dos reforços dentro de uma determinada proporção da espessura da parede principal; na fase de moldagem, usar a pressão de manutenção para compensar material. No entanto, a pressão de manutenção só alivia; a diferença de espessura na estrutura não se elimina com pressão de manutenção. Por isso, marcar as superfícies visíveis já na fase de desenho, para que a fábrica avalie antecipadamente o risco de retração, dá menos trabalho do que alterar a estrutura depois de sair a amostra. Tomando como exemplo produtos como fechos de encaixe, a própria estrutura do encaixe e o modo de operação de pressionar para separar criam diferenças locais de espessura, o que torna ainda mais necessário avaliar antecipadamente.
Linha de soldadura: um vestígio no ponto de encontro dos fluxos
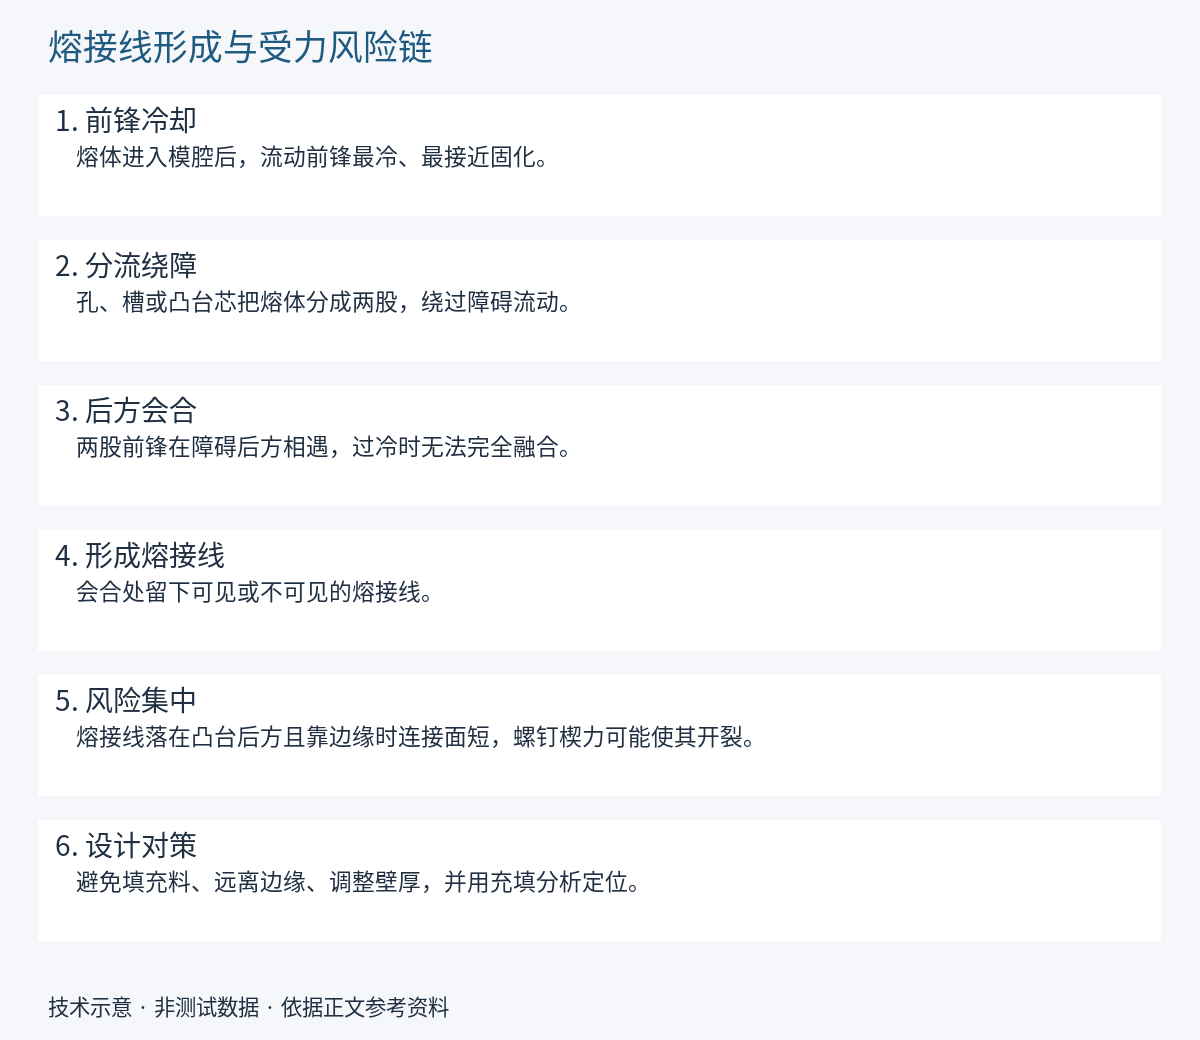
Quando o fundido encontra furos, insertos na cavidade, ou entra simultaneamente por vários pontos de injeção, é dividido em várias veias que depois se voltam a juntar. No ponto de encontro a temperatura já baixou, as duas veias de material não se fundiram completamente e, após o arrefecimento, fica uma linha, chamada linha de soldadura ou marca de soldadura.
O seu impacto tem duas camadas: esteticamente é uma linha visível; estruturalmente, a resistência no ponto de encontro é geralmente inferior à do corpo principal e, se calhar exatamente numa zona sujeita a esforços, tem de ser avaliada em separado. As direções de melhoria incluem ajustar a posição e o número de pontos de injeção, aumentar a temperatura do molde e do material e melhorar o escape de ar. Mas desde que haja fluxo desviado, esta linha é difícil de eliminar completamente; o objetivo prático é normalmente "posição controlável, aspeto aceitável". Em estruturas como as fivelas de passador único com várias ranhuras de passagem da correia e várias travessas, a probabilidade de aparecer uma linha de soldadura junto aos furos é naturalmente elevada, por isso, na fase de amostragem, é mais prático confirmar com prioridade o comportamento dessas zonas.
Rebarba e variação de cor
A rebarba, também chamada de barba, é uma aba fina formada quando o fundido transborda pela fenda do plano de separação; as causas comuns são força de fecho insuficiente, pressão de injeção demasiado alta, desgaste do plano de separação ou presença de corpos estranhos. Pode não ser evidente nos ensaios de molde em pequenas séries, mas na fase de produção em massa é precisamente o estado do molde que se deve vigiar.
A diferença de cor é mais difícil de definir: para o mesmo código de cor, podem existir ligeiras variações entre lotes, máquinas e lotes de material diferentes; a dispersão do masterbatch, a temperatura do material e o tempo de residência influenciam o resultado. No setor, é comum usar amostras-limite para definir o intervalo aceitável, em vez de confiar no "parece igual". Para indicadores visuais como cor e brilho, recomenda-se arquivar amostras físicas já na fase de amostragem, como referência de comparação para lotes subsequentes.
Perguntas frequentes
Porque é que o mesmo molde apresenta diferenças de aspeto entre lotes
Lotes de material e de masterbatch, temperatura do material e do molde, desgaste do molde, temperatura e humidade ambiente provocam diferenças, e o próprio molde sofre desgaste normal. Por isso, a produção estável em série depende de uma janela de processo e de amostras arquivadas, e não de "se o molde é o mesmo, o resultado é o mesmo". Quando surgem diferenças, comparar a peça física do mesmo lote com a amostra arquivada permite avaliar mais facilmente se está fora do intervalo do que olhar apenas para fotografias.
Se houver problemas simultâneos de dimensão e aspeto, qual deve ser analisado primeiro
Verificar primeiro as dimensões funcionais. Dimensões fora de tolerância em zonas de montagem, ranhuras de passagem de correias ou encaixes de fixação afetam diretamente a possibilidade de montagem; o aspeto pode ser tratado por níveis, distinguindo faces críticas e faces não críticas. Definir desde o início, por escrito, "o que tem obrigatoriamente de estar conforme e o que pode ser tolerado" evita divergências no momento da receção.
Na fase de amostragem, é necessário definir requisitos de aspeto?
Sim, e quanto mais cedo melhor. A amostragem é o melhor momento para confirmar a referência de aspeto: quais superfícies são superfícies visíveis, em que posições se admite uma ligeira linha de soldadura, e quais são os limites inferior e superior de cor e toque. Depois de confirmados, estes dados devem ser arquivados, pois só assim a fase de produção em série terá uma base de comparação; caso contrário, mesmo que a amostra seja aprovada, a produção em série continuará a gerar comunicação repetida devido a critérios inconsistentes.