
Beim Einkauf von Kunststoffteilen sind Farbe, Oberflächenbeschaffenheit und Kennzeichnung oft drei Dinge, die getrennt voneinander bestätigt werden. Klären Sie zuerst, über welchen Weg jeder Effekt erzielt wird, und teilen Sie die Anforderungen dann getrennt auf und schreiben Sie sie in die Anfrage, damit der Lieferant jeweils separat darauf antworten kann, statt pauschal mit einem „Das geht“ zu antworten.
Zuerst unterscheiden: Farbe, Oberflächenbeschaffenheit und Kennzeichnung sind drei verschiedene Wege
Das „Aussehen“ eines Kunststoffteils setzt sich in der Regel aus drei Teilen zusammen: Farbe (der Werkstoff selbst wird eingefärbt oder die Oberfläche erhält zusätzlich eine Beschichtung), Oberflächenbeschaffenheit (glänzend, matt, gemustert usw., meist aus der Werkzeugoberfläche oder der Nachbearbeitung) und Kennzeichnung (Logo, Typenbezeichnung, Seriennummer usw., meist aus Druck oder Gravur). Diese drei Punkte werden unterschiedlich abgestimmt, und auch die Angebotskalkulation ist unterschiedlich; werden sie in einem Satz vermischt beschrieben, kommt es leicht zu wiederholten Nacharbeiten.
Für Einkäufer ist es am praktischsten, die Anforderung bei der Anfrage in drei Zeilen aufzuteilen: welche Farbe gewünscht ist, welche Oberflächenbeschaffenheit gewünscht ist und ob etwas aufgedruckt oder eingraviert werden soll. So kann der Lieferant getrennt beurteilen, was durch das Material gelöst wird, was mit dem Werkzeug zusammenhängt und was zu den nachgelagerten Fertigungsschritten gehört.
Woher die Farbe kommt: Einfärbung mit Masterbatch und Oberflächenbeschichtung
Die gebräuchlichste Methode ist, dem Kunststoffrohstoff färbende Bestandteile zuzusetzen, also Produkte wie Masterbatch (Masterbatch-Granulat, Farbkonzentrate), sodass das geformte Kunststoffteil durch und durch eingefärbt ist. Öffentlich zugängliche Unterlagen von Masterbatch-Lieferanten beschreiben solche Produkte als Konzentrate zur Einfärbung von Kunststoffen, mit denen das Material durch Anpassung der Dosierung auf den Zielton gebracht wird. Für den einkaufenden Kunden bedeutet das: Die Farbe wird bereits in der Materialphase festgelegt, nachgelagerte Einfärbeschritte sind nicht erforderlich.
Ein anderer Weg ist die Oberflächenbeschichtung: Auf der Oberfläche des bereits geformten Kunststoffteils wird eine Farbe oder ein besonderes Aussehen erzeugt. Am Beispiel von Polycarbonat und dessen Blends beschreiben öffentlich zugängliche Unterlagen ein direktes Beschichtungsverfahren, das Spritzgießen und Reaktionsspritzgießen in derselben Form kombiniert und auf der Oberfläche des Kunststoffteils eine Polyurethanbeschichtung erzeugt; damit lassen sich Farbe und Vielfalt in kleinen Serien realisieren und die Abhängigkeit von herkömmlichen Lackierlinien verringern. Bei diesem Weg sitzt die Farbe auf der Oberfläche, nicht im Inneren des Materials; ob andere Materialien eine gleichartige Oberflächenbeschichtung erhalten können, ist mit dem Lieferanten abzuklären.
Die beiden Wege wirken sich unterschiedlich auf die Anfrage aus: Die Einfärbung mit Masterbatch wird in der Regel zusammen mit Material und Farbe bestätigt, während die Oberflächenbeschichtung zusätzliche Fertigungsschritte und eine Sichtprüfung des Aussehens mit sich bringt. In beiden Fällen sollte der Einkäufer einen Farbtoncode oder ein Farbmuster bereitstellen und mit dem Lieferanten den akzeptablen Farbabweichungsbereich abstimmen. In öffentlich zugänglichen Unterlagen zu Masterbatch für Hochtemperatur-Sulfonharze ändert sich die Farbe je nach Farbdesign und Bauteildicke; ob dies auch für andere Materialien gilt, ist der Erläuterung des Lieferanten zum konkreten Projekt zu entnehmen.
Woher die Oberflächenbeschaffenheit kommt: Werkzeugtextur und Nachbearbeitung
Glänzende, matte, genarbte oder fein strukturierte Oberflächen entstehen meist dadurch, dass die Werkzeugoberfläche auf das Kunststoffteil übertragen wird. Öffentlich zugängliche Unterlagen beschreiben Werkzeugtexturen als das Aufbringen einer Standardtextur auf das Werkzeug, wodurch die Oberfläche des Fertigteils in hohem Maße individuell gestaltet werden kann; das heißt, bei gleichem Design des Kunststoffteils führt eine andere Werkzeugoberflächenbehandlung zu einem deutlich anderen Erscheinungsbild des Fertigteils.
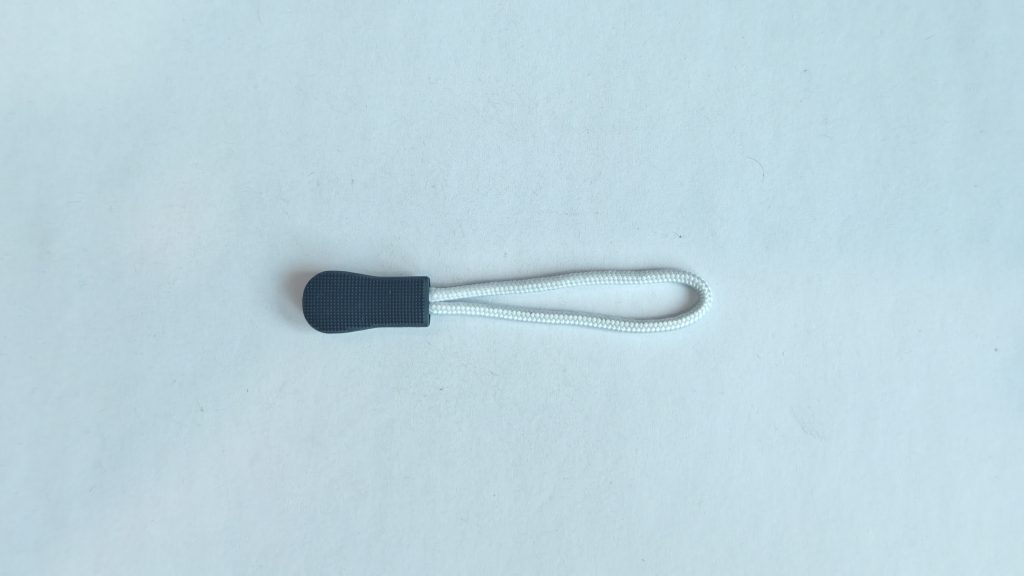
Ein konkretes, am Produkt sichtbares Beispiel ist der Griff der Reißverschlussschnur: Seine Oberfläche trägt eine dichte Feinstruktur, die einen für die Fingerberührung gut geeigneten Texturbereich bildet; solche Feinstrukturen lassen sich durch Werkzeugtexturen erzeugen. Das zeigt, dass eine Textur sowohl eine optische als auch eine haptische Anforderung sein kann; bei der Anfrage sollte daher angegeben werden, welcher Aspekt wichtiger ist.
Material und Textur beeinflussen sich gegenseitig. Öffentlich zugängliche Unterlagen weisen darauf hin, dass gefüllte Materialien oder Materialien mit ausgeprägter Schwindneigung unterschiedliche Strukturen auf der Oberfläche hervorrufen und die Unterscheidbarkeit verschiedener Oberflächenbeschaffenheiten beeinträchtigen können; texturierte Flächen sind zudem in der Regel stärker von der Entformungsschräge abhängig als glänzende Flächen. Dies sind Bedingungen auf Werkzeug- und Konstruktionsebene; der Einkäufer muss sie nicht selbst auslegen, sollte das Aussehen jedoch in der Musterphase anhand von Mustern bestätigen und sich nicht nur auf eine textliche Beschreibung verlassen.
Warum es einfacher ist, die Anforderungen getrennt zu formulieren
Material, Farbe und Oberflächeneffekt sind nicht ein und dasselbe: Masterbatch dient vor allem der Einfärbung, die Werkzeugtextur oder Nachbearbeitung bestimmt die Oberflächenbeschaffenheit, und Drucken oder Gravieren dient der Kennzeichnung. Die jeweils zugehörigen Bestätigungsschritte sind Farbmusterbestätigung, Musterteile-Optikbestätigung und Kennzeichnungs-Andruckbestätigung. Schreibt man all dies in einen einzigen Satz wie "Optik nach Zeichnung", kann der Lieferant Ihre Prioritäten nur erraten, und auch beim Angebot werden Positionen leicht übersehen.
Zu beachten ist, dass dieser Artikel nur die Quellenzuordnung und die Anfragepunkte auf allgemein verständlicher Ebene behandelt und weder konkrete Rezepturen noch Prozessparameter oder Werkzeugkonstruktionsdetails abdeckt; der konkret akzeptable Farbabweichungsbereich, die Texturmuster-Nummer und die Haltbarkeitsanforderungen an die Kennzeichnung sind projekt- und lieferantenbezogen durch Musterteile zu bestätigen.
Häufige Fragen
Die Kennzeichnung ist eine andere Art von Anforderung: Tampondruck und Lasergravur
Die Kennzeichnungsmethode ist nach der Art des Inhalts zu wählen: Flächige grafische Kennzeichnungen (wie Logo, zweidimensionale Muster) werden üblicherweise im Tampondruck aufgebracht, wobei das zweidimensionale Muster auf die Oberfläche des dreidimensionalen Gegenstands übertragen wird; Informationen wie Seriennummern und Teilenummern werden dagegen üblicherweise per Lasergravur eingebracht, die entweder in das Werkzeug graviert oder direkt auf das Teil graviert werden kann.
Was ist bei der Anfrage anzugeben? Zu den in öffentlich zugänglichen Unterlagen aufgeführten Eingaben gehören: Zeichnungsdateien und Grafikabmessungen, die Position der Kennzeichnung am Teil (angegeben in der Zeichnung oder im 3D-Modell), Farbanforderungen (z. B. Farbnummer), Stückzahl und Werkstoff des Teils. Beim Tampondruck gibt es einen bedruckbaren Bereich hinsichtlich Größe, Farbe und Komplexität des Motivs; je rauer die Oberfläche, desto eingeschränkter die Bedruckbarkeit. Liegt die Kennzeichnungsposition daher auf einer texturierten Fläche, ist dies vorab anzugeben. Lasergravur ist nicht für alle Materialien geeignet; in öffentlich zugänglichen Unterlagen werden Acetale und Hochtemperaturwerkstoffe als ungeeignet genannt, maßgeblich ist die Bestätigung des Lieferanten für Ihren Werkstoff.
Welche Unterlagen sollten vor der Angebotserstellung vorbereitet werden
Es empfiehlt sich, vier Kategorien von Unterlagen vorzubereiten: Farbe (Farbnummer oder physisches Farbmuster sowie akzeptabler Farbabweichungsbereich), Oberfläche (Angabe von glänzend/matt oder Bereitstellung eines konkreten Texturmusters mit Referenzposition), Kennzeichnung (Grafikvorlage, Position, Größe, Farbe), Einsatzbedingungen (Materialpräferenz, Einsatzumgebung, Stückzahl). Bilder können lediglich das Aussehen von Kunststoffteilen veranschaulichen; daraus lässt sich nicht ableiten, dass ein bestimmtes Modell zwingend ein bestimmtes Material oder ein bestimmtes Farbverfahren verwendet.
Das Verhältnis von Farbe und Material ist getrennt zu erläutern. Am Beispiel des Schnallenrings (目字扣) gibt die Produktdokumentation als Materialrichtung thermoplastische Werkstoffe wie POM / PA an; Farbe und Oberflächeneffekt können projektbezogen angepasst werden, die tatsächliche Materialauswahl und das Aussehen werden anhand von Mustern und den zugehörigen Anforderungen bestätigt. Das heißt: Das Material bestimmt Festigkeit, Steifigkeit, Umgebungstauglichkeit usw., ist aber nicht direkt mit einer bestimmten Farbe gleichzusetzen; werden Materialbedarf und Farbbedarf getrennt angegeben, kann der Lieferant leichter antworten.