
プラスチック部品を調達する際、色、表面の質感、表示はしばしば別々に確認される三つの事柄です。まず各効果がどの経路で実現されるのかを理解し、そのうえで要求を分解して見積依頼書に記載すれば、サプライヤーは曖昧に「できます」と答えるのではなく、それぞれ個別に回答できます。
まず区別すること:色、表面の質感、表示は三つの異なる経路である
プラスチック部品の見た目の「外観」は、通常3つの要素が重なり合って構成されます。色(材料自体に着色するか、表面に別途コーティングを施す)、表面の質感(光沢面、マット面、シボ模様など、多くは金型表面や後処理に由来)、表示(ロゴ、型番、シリアル番号など、多くは印刷や彫刻に由来)です。この3つは確認方法が異なり、見積もりの構成も異なるため、一文にまとめて記述すると往復の手戻りが発生しやすくなります。
調達側にとって最も実用的な方法は、見積依頼時に要件を3行に分けることです。色は何か、表面はどのような質感か、その上に印刷または彫刻する内容は何か。こうすることで、サプライヤーはどれを材料で解決するのか、どれが金型に関係するのか、どれが後工程に属するのかを個別に判断できます。
色の由来:マスターバッチ着色と表面コーティング
最も一般的な方法は、プラスチック原料に着色成分、すなわちマスターバッチ(カラーマスターバッチ、濃縮着色剤)一类の製品を添加し、成型後のプラスチック部品全体に色を付けることです。マスターバッチサプライヤーの公開資料では、この種の製品をプラスチック着色用の濃縮物と説明しており、添加量を調整することで材料を目標の色調に導きます。調達顧客にとっての意味は、色が材料段階で確定し、その後の追加の着色工程が不要になることです。
もう一つの経路は表面コーティングです。成型済みのプラスチック部品の表面に色や特殊な外観を形成します。ポリカーボネートおよびそのブレンド物を例に挙げると、公開資料では直接コーティング工法が紹介されており、射出成形と反応射出成形を同一金型内で組み合わせ、プラスチック部品表面にポリウレタンコーティングを形成することで、色の実現と小ロットの多様化が可能になり、従来の塗装ラインへの依存を減らすことができます。この経路では色は表面にあり、材料内部にはありません。他の材料で同種の表面コーティングを採用できるかどうかは、サプライヤーに確認する必要があります。
二つの経路は見積依頼への影響が異なります。色母による着色は通常、材料と色を一緒に確認しますが、表面塗装は追加の工程と外観検査を伴います。いずれの経路でも、購買側は色番号または色見本を提供し、許容できる色差範囲をサプライヤーと確認すべきです。高温スルホン系樹脂色母の公開資料では、色は配色設計と成形品の肉厚によって変化します。他の材料が同様かどうかは、具体的な案件に対するサプライヤーの説明に基づくべきです。
表面の質感はどこから来るのか:金型テクスチャと後処理
光沢面、マット面、型シボ、細目などの外観は、その多くが金型表面をプラスチック部品に転写したものです。公開資料では、金型テクスチャを金型に標準的なテクスチャを施すことにより、完成品の表面を高度にカスタマイズすると説明しています。つまり、同じプラスチック部品の設計でも金型の表面処理を変えれば、完成品の見た目は明らかに異なります。
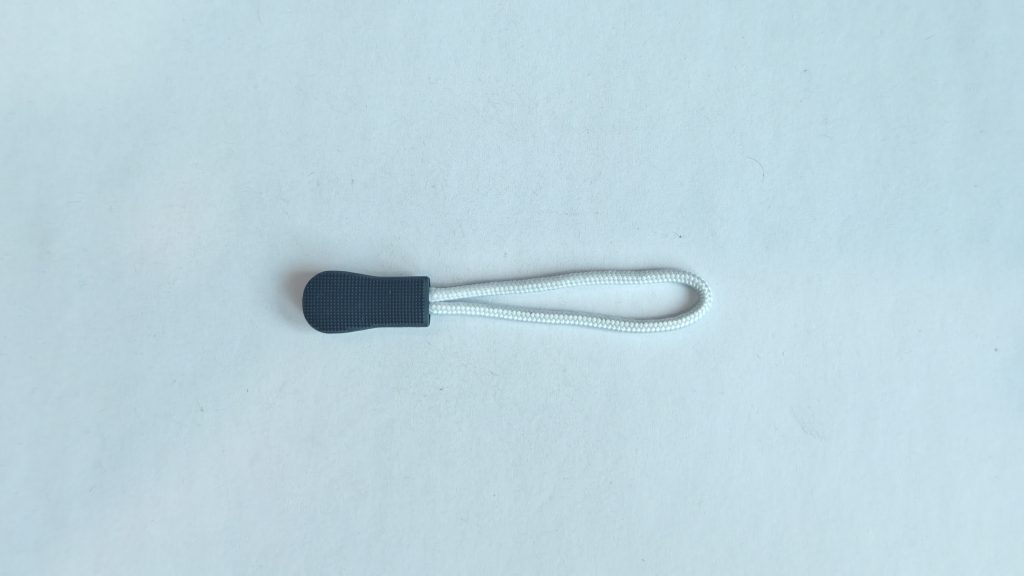
製品上で確認できる具体的な例は、ファスナーコードのグリップです。その表面には密集した細目があり、指で触れやすいテクスチャ領域を形成しています。この種の細目は金型テクスチャによって形成できます。これは、テクスチャが視覚的な要件であると同時に触感の要件でもあり得ることを示しており、見積依頼の際にはどちらをより重視するかを明示すべきです。
材料とテクスチャの組み合わせは互いに影響します。公開資料では、充填材入りの材料や収縮傾向が明らかな材料は、表面に模様の差異を生じさせ、異なる質感間の識別性に影響する可能性があると指摘されています。また、テクスチャ面は通常、光沢面よりも離型角度に依存します。これらは金型と構造のレベルに属する条件であり、購買側が自ら設計する必要はありませんが、試作段階では文字による説明だけでなく、サンプル品で外観を確認すべきです。
要件を分解して書くと、なぜ手間が省けるのか
材料、色、表面効果は同じことではありません。色母は主に着色を担い、金型のテクスチャや後処理が表面の質感を決め、印刷や彫刻が識別表示を担います。この三つに対応する確認作業は、それぞれ色サンプル確認、サンプル品の外観確認、識別表示の試作確認です。これらを「外観は図面通りに作る」という一つの文にまとめてしまうと、サプライヤーはあなたの優先順位を推測するしかなく、見積もりでも項目の漏れが起きやすくなります。
なお、本稿は一般的な概念レベルの由来の分類と見積依頼の要点のみを扱い、具体的な配合、プロセスパラメータ、金型設計の詳細には触れません。許容できる色差の範囲、テクスチャサンプルの番号、識別表示の耐久要件は、プロジェクトとサプライヤーごとにサンプル品で確認する必要があります。
よくあるご質問
識別表示は別の種類の要件です。パッド印刷とレーザー彫刻
識別表示は内容の性質に応じて方式を選びます。平面図形類の識別表示(ロゴ、二次元パターンなど)にはパッド印刷がよく使われ、二次元パターンを立体物の表面に転写します。シリアル番号や部品番号といった情報にはレーザー彫刻がよく使われ、金型に刻むことも、部品に直接刻むこともできます。
見積依頼時に何を提供しますか。公開資料に記載されている入力項目には、図面ファイルと図形寸法、部品上のマーク位置(図面または3次元モデルへの注記による指示を含む)、色の要求(色番号など)、数量と部品材料が含まれます。パッド印刷は、図柄の寸法・色・複雑さに印刷可能な範囲があり、テクスチャが粗い表面ほど印刷可能性が制限されるため、マーク位置がテクスチャ面上にある場合は事前に説明する必要があります。レーザー彫刻はすべての材料に適用できるわけではなく、公開資料ではアセタール系および高温材料は不適切とされており、具体的にはサプライヤーがあなたの材料に基づいて確認した内容が優先されます。
見積前に準備しておくことが推奨される資料は何ですか。
四種類の資料を準備することを推奨します。色(色番号または現物の色見本、および許容できる色差範囲)、表面(光沢面/マット面を明記するか、具体的なテクスチャ見本と参考位置を提供)、マーク(図面、位置、大きさ、色)、使用条件(材料の希望、使用環境、ロット数)。画像はプラスチック部品の外観を示意するものに過ぎず、これに基づいて特定の型番が必ずある材料やある色の工法を採用していると推断することはできません。
色と材料の関係は分けて説明する必要があります。目字扣を例にすると、製品資料に示されている材料の方向性は POM / PA などの熱可塑性材料であり、色と表面効果はプロジェクトに応じてカスタマイズ可能で、実際の材料選定と外観はサンプル品および付随する要件に基づいて確認されます。つまり、材料が決めるのは強度、剛性、使用環境への適応性などであり、特定の色に直接結びつくものではありません。材料の要件と色の要件を分けて提示することで、サプライヤーが回答しやすくなります。