
采购塑胶扣件时,供应商常说“开模注塑”。这篇文章用采购能听懂的语言说明注塑成型是什么、它对定制扣件的意义,以及来图来样沟通时该谈哪些内容,不涉及工厂内部的工艺参数。
注塑成型是什么
简单说,注塑成型就是把热塑性塑胶材料加热到熔融状态,注入与产品形状对应的模具型腔,填满后冷却定型,开模取出成品。它的过程可以概括为“填充型腔、冷却、取出”,不涉及激光加工或切削。
对采购客户来说,这套工艺最大的价值在于:适合批量生产形状一致的塑胶件。零件一旦定型和模具确认,后续每件的外形、孔位、配合结构都按同一套型腔重复产出,一致性相对稳定,这也是箱包扣具、日常塑胶件普遍采用它的原因。
理解注塑还有一个前提:塑胶件不是“想长成什么样就长成什么样”。产品上的外框、穿带槽、横档、拉片等特征,都要在模具里留出对应的成型空间才能做出来,所以模具方案直接决定扣体结构能不能实现。
模具方案如何影响扣体结构
定制扣件常见的结构特征,比如卡扣、弯折部位、凸台、侧面开口等,在模具上都有对应的处理方式。常规做法是按开模方向直接成型;遇到需要“倒扣”的局部,则可能借助斜向动作、镶件等方式来实现。这些方案本身是成熟的,但会增加模具复杂度,进而影响模具与单件成本。
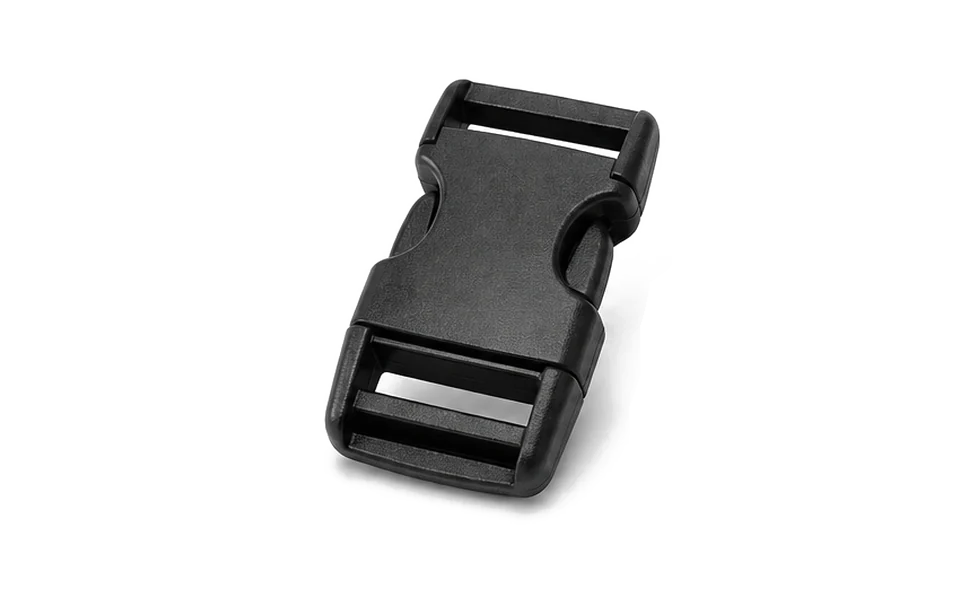
以插扣类产品为例,扣位结构、按压分离的操作方式,需要结合织带宽度、安装空间和使用要求来评估,并支持打样确认。这说明结构能否实现、手感是否合适,最终要通过样件验证,而不是只看图纸。
目字扣这类产品则体现了另一个要点:圆角外框、多道穿带槽、两道横档、下部凸纹和圆头拉片,都可以通过注塑成型做出,但孔口边缘、织带穿行和回穿后的调节表现,同样要在打样阶段检查确认。
材料选择跟使用环境有关
箱包扣具常用的热塑性材料包括 POM 和 PA66,目字扣等产品也可评估 POM / PA 等材料。具体选用哪种,要结合横档或环体的刚性要求、成型外观和使用环境来判断,材料牌号、表面效果和颜色可按项目定制,实际选材以样件和配套需求确认。
材料柔韧程度也会影响结构设计空间。偏柔韧的材料更适合做卡扣、卡入这类需要轻微形变的结构,而刚性较强的材料在这些位置就要谨慎评估。这一判断需要在选材阶段和供应商一起讨论。
常见问题
来图来样评估时,客户需要提供什么
最有效的方式是提供产品图片、图纸、尺寸与数量需求,供应商据此评估。这样能尽快判断结构是否可以按现有方案实现,还是需要调整。
在此基础上,还要说明使用场景:配什么宽度的织带、装在什么位置、开合频率大概多少。以插扣为例,10–50 mm 织带规格可按项目评估,材料、颜色、尺寸、扣位结构和品牌标识都支持定制;而承载与耐久要求,需要结合实际应用进行测试确认。
需要提醒的是,任何一家负责任的供应商都不会仅凭一张图片就承诺具体性能。扣件的连接效果、调节手感和配合表现,都以配套样件确认为准。
打样为什么不能省
因为很多问题只有在实物上才能暴露。打样确认是定制扣件项目里最关键的一步,不是可选环节。
打样阶段通常会检查孔口边缘是否顺滑、织带穿行是否顺畅、回穿后的调节手感是否符合预期,以及扣位结构的开合是否顺畅。这些体验类问题,图纸和效果图给不出答案。
样件确认后再进入批量供货,可以把结构、材料、颜色、标识等信息固定下来,减少后续批量件的偏差风险。
定制范围与批量供货
定制通常覆盖尺寸、材料、颜色、扣位结构和品牌标识,供应商的职责是提供模具开发与注塑配套。以插扣为例,支持颜色、尺寸、扣位结构及品牌标识定制;目字扣则可定制圆角框体、下部凸纹、圆头拉片以及扣体尺寸、厚度、材料和 LOGO 图稿。
供货方式上,支持来图来样评估、打样和批量供货,适配织带的宽度、厚度、回穿层数与安装位置可按项目评估。孔隙与连接配合需要结合实物织带和其他配套件确认,不能只按标称宽度推算。
询价时把图纸、样件、织带实物、目标数量和颜色标识要求一并给到,供应商才能给出有依据的评估,而不是笼统报价。