
Al comprar herrajes de plástico, los proveedores suelen hablar de «fabricación de molde y moldeo por inyección». Este artículo explica, en un lenguaje que los compradores entienden, qué es el moldeo por inyección, qué significa para los herrajes personalizados y qué se debe tratar al comunicar planos o muestras, sin entrar en los parámetros de proceso internos de la fábrica.
¿Qué es el moldeo por inyección?
En pocas palabras, el moldeo por inyección consiste en calentar el material plástico termoplástico hasta el estado de fusión, inyectarlo en la cavidad del molde correspondiente a la forma del producto y, una vez llena, enfriarlo para que se solidifique, para luego abrir el molde y extraer la pieza terminada. Su proceso puede resumirse como “llenar la cavidad, enfriar y extraer”, y no implica mecanizado por láser ni corte.
Para los clientes de compras, el mayor valor de este proceso radica en que es adecuado para la producción en serie de piezas plásticas de forma consistente. Una vez definida la pieza y confirmado el molde, la forma exterior, la posición de los orificios y la estructura de ajuste de cada pieza posterior se producen de forma repetida según el mismo juego de cavidades, con una consistencia relativamente estable; esta es también la razón por la que se emplea ampliamente en hebillas para bolsos y equipaje y en piezas plásticas de uso diario.
Comprender el moldeo por inyección tiene además otra premisa: las piezas plásticas no adoptan la forma que uno quiera. Características del producto como el marco exterior, las ranuras para el paso de la correa, los travesaños y las lengüetas de tracción requieren que se reserve en el molde el espacio de conformado correspondiente para poder fabricarse, por lo que el diseño del molde determina directamente si la estructura del cuerpo de la hebilla puede realizarse.
Cómo influye el diseño del molde en la estructura del cuerpo de la hebilla
Las características estructurales habituales de los cierres personalizados, como clips, zonas de plegado, resaltes, aberturas laterales, etc., tienen su correspondiente tratamiento en el molde. El procedimiento habitual es moldear directamente según la dirección de apertura del molde; cuando se encuentran zonas que requieren un “rehundido” (undercut), puede recurrirse a movimientos inclinados, insertos u otras soluciones para lograrlo. Estas soluciones son maduras en sí mismas, pero aumentan la complejidad del molde y, en consecuencia, afectan al coste del molde y de la pieza unitaria.
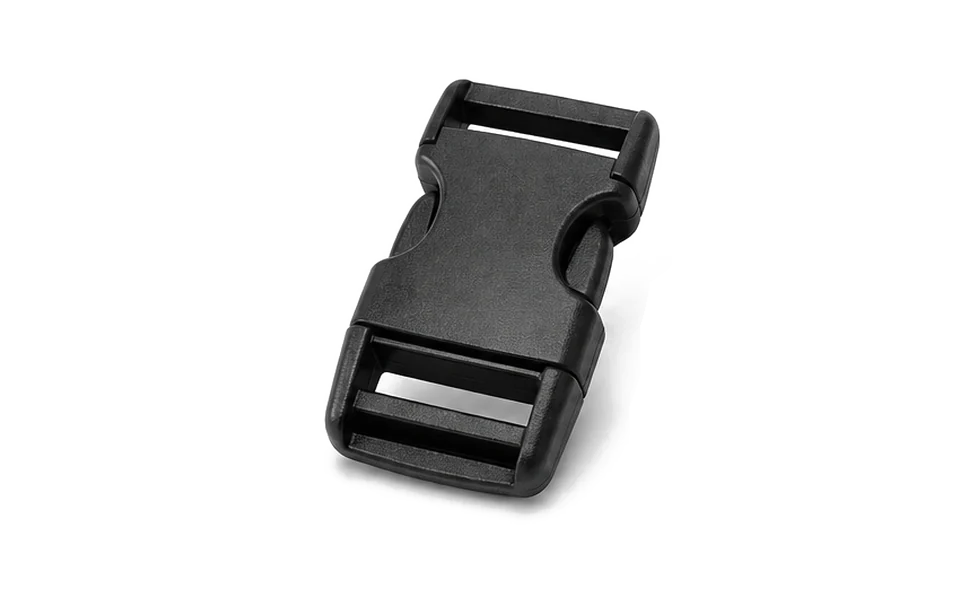
Tomando como ejemplo los productos de tipo hebilla de inserción, la estructura de encaje y el modo de operación de separación por presión deben evaluarse en función del ancho de la cinta, el espacio de instalación y los requisitos de uso, y se admite la confirmación mediante muestras. Esto demuestra que la viabilidad de la estructura y la idoneidad del tacto deben verificarse finalmente mediante piezas de muestra, y no solo examinando los planos.
Los productos como la hebilla de triple barra reflejan otro punto clave: el marco exterior con esquinas redondeadas, varias ranuras para pasar la cinta, dos travesaños, el relieve inferior y la lengüeta de tirador de cabeza redonda pueden fabricarse mediante moldeo por inyección; no obstante, el borde de las aberturas, el paso de la cinta y el comportamiento de ajuste tras volver a pasarla también deben comprobarse y confirmarse durante la fase de muestreo.
La selección del material está relacionada con el entorno de uso.
Los materiales termoplásticos de uso habitual en los cierres para bolsos y equipaje incluyen POM y PA66; en productos como la hebilla de triple barra también pueden evaluarse materiales como POM / PA. La elección concreta debe determinarse en función de los requisitos de rigidez del travesaño o del cuerpo anular, el aspecto tras el moldeo y el entorno de uso; el grado del material, el acabado superficial y el color pueden personalizarse según el proyecto, y la selección real del material se confirma con la pieza de muestra y los requisitos del conjunto.
El grado de flexibilidad del material también influye en el espacio de diseño estructural. Los materiales más flexibles son más adecuados para estructuras como cierres a presión o encajes que requieren una ligera deformación, mientras que los materiales más rígidos deben evaluarse con cautela en estas posiciones. Esta valoración debe discutirse con el proveedor durante la fase de selección de material.
Preguntas frecuentes
¿Qué debe proporcionar el cliente para una evaluación a partir de planos y muestras?
La forma más eficaz es proporcionar imágenes del producto, planos, requisitos de dimensiones y cantidades, sobre cuya base el proveedor realiza la evaluación. Así se puede determinar lo antes posible si la estructura puede realizarse según la solución existente o si es necesario ajustarla.
Sobre esta base, también hay que indicar el escenario de uso: con qué ancho de cinta se combina, en qué posición se instala y cuál es la frecuencia aproximada de apertura y cierre. Tomando como ejemplo la hebilla de inserción, las especificaciones de cinta de 10–50 mm pueden evaluarse según el proyecto, y el material, el color, las dimensiones, la estructura del punto de enganche y la identificación de marca admiten personalización; en cuanto a los requisitos de carga y durabilidad, es necesario confirmarlos mediante pruebas en función de la aplicación real.
Cabe recordar que ningún proveedor responsable se comprometerá a un rendimiento concreto basándose únicamente en una imagen. El efecto de conexión, la sensación de ajuste y el comportamiento de acoplamiento de los broches se confirman con las muestras correspondientes.
Por qué no se puede omitir el muestreo
Porque muchos problemas solo se revelan con el producto físico. La confirmación mediante muestras es el paso más crítico en un proyecto de broches personalizados, no una etapa opcional.
En la etapa de muestreo, normalmente se comprueba si los bordes de las aberturas son lisos, si el paso de la cinta es fluido, si la sensación de ajuste después de volver a pasar la cinta es la esperada y si la apertura y cierre de la estructura del broche son suaves. Estas cuestiones de experiencia no pueden responderse con planos ni con renderizados.
Una vez confirmadas las muestras y antes de pasar al suministro en serie, se puede fijar la información relativa a estructura, material, color y marcado, reduciendo así el riesgo de desviaciones en las piezas de lotes posteriores.
Alcance de personalización y suministro por lotes
La personalización normalmente abarca tamaño, material, color, estructura del mecanismo de cierre e identificación de marca; la responsabilidad del proveedor es ofrecer desarrollo de moldes y servicios de inyección complementarios. Tomando como ejemplo la hebilla de inserción, se admite la personalización de color, tamaño, estructura del mecanismo de cierre e identificación de marca; en la hebilla de tres barras se pueden personalizar el marco de esquinas redondeadas, el relieve inferior, la lengüeta de tracción de cabeza redonda, así como el tamaño, el grosor, el material y el diseño del LOGO del cuerpo de la hebilla.
En cuanto al modo de suministro, se admite la evaluación a partir de planos y muestras, la elaboración de muestras y el suministro por lotes; la adaptación al ancho, el grosor, el número de capas de reenhebrado y la posición de instalación de la cinta se puede evaluar según el proyecto. Los ajustes de orificios y conexiones deben confirmarse con la cinta real y otras piezas complementarias; no se pueden calcular únicamente a partir del ancho nominal.
Al solicitar una cotización, proporcione conjuntamente los planos, las muestras, la cinta real, la cantidad objetivo y los requisitos de identificación de color, para que el proveedor pueda ofrecer una evaluación fundamentada y no una cotización genérica.