
При закупке пластиковых застёжек поставщики часто говорят “изготовление пресс-формы и литьё под давлением”. В этой статье на понятном для закупщиков языке объясняется, что такое литьё под давлением, что оно означает для изготовления застёжек на заказ, а также какие темы следует обсуждать при передаче чертежей и образцов; внутризаводские технологические параметры здесь не рассматриваются.
Что такое литьё под давлением
Проще говоря, литьё под давлением — это нагрев термопластичного пластикового материала до расплавленного состояния, впрыск его в оформляющую полость пресс-формы, соответствующую форме изделия, заполнение полости, охлаждение и отверждение, затем раскрытие пресс-формы и извлечение готового изделия. Его процесс можно обобщить как «заполнение полости, охлаждение, извлечение»; он не включает лазерную обработку или резание.
Для клиентов по закупкам наибольшая ценность этого процесса заключается в том, что он подходит для серийного производства пластиковых деталей одинаковой формы. Как только деталь утверждена и пресс-форма подтверждена, в дальнейшем внешний вид, расположение отверстий и сопрягаемые структуры каждой детали воспроизводятся по одной и той же полости; однородность относительно стабильна, именно поэтому его широко применяют для застёжек сумок и багажа, а также повседневных пластиковых изделий.
Понимание литья под давлением имеет ещё одну предпосылку: пластиковая деталь не «принимает любую форму, какую захочется». Такие элементы изделия, как наружная рамка, пазы для продевания ленты, перекладины, язычок-тянучка, можно изготовить только при наличии в форме соответствующего оформляющего пространства, поэтому конструкция формы напрямую определяет, реализуема ли конструкция корпуса пряжки.
Как конструкция формы влияет на конструкцию корпуса пряжки
Типовые конструктивные особенности заказных застёжек, такие как защёлки, места изгиба, бобышки, боковые отверстия и т. п., имеют в форме соответствующие способы оформления. Обычный подход — прямое формование по направлению раскрытия формы; для участков, требующих «поднутрения», реализация возможна с помощью наклонных механизмов, вставок и других решений. Сами эти решения отработаны, но они повышают сложность формы и тем самым влияют на стоимость формы и стоимость одной детали.
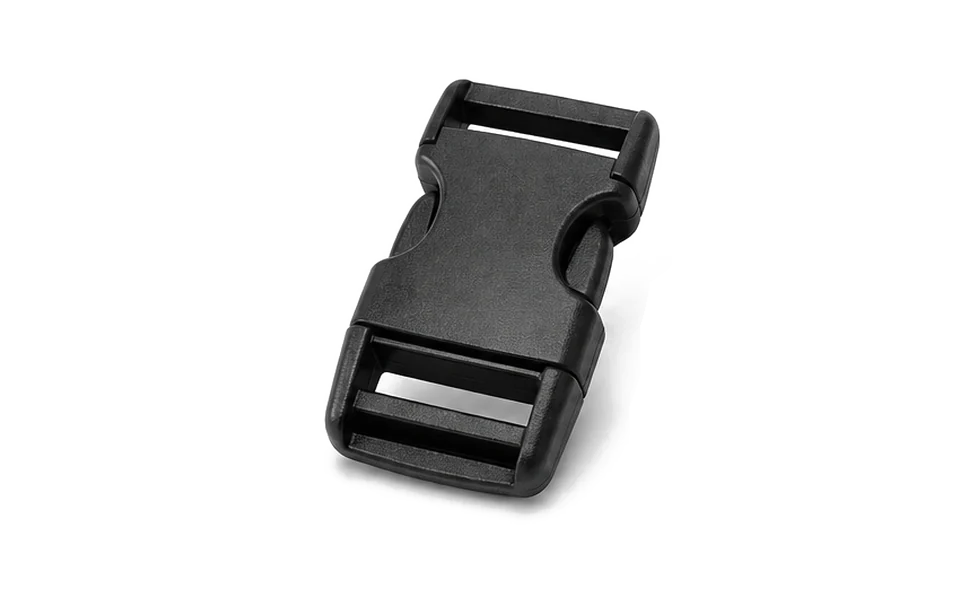
На примере изделий типа фастексов: конструкцию замковых элементов и способ расстёгивания нажатием необходимо оценивать с учётом ширины ленты, монтажного пространства и требований эксплуатации, а также обеспечивать возможность подтверждения опытным образцом. Это означает, что реализуемость конструкции и подходящее тактильное ощущение в конечном счёте проверяются на образце, а не только по чертежу.
Изделия типа трёхщелевой пряжки демонстрируют ещё один важный момент: скруглённую наружную рамку, несколько пазов для продевания ленты, две перекладины, нижний рифлёный рельеф и язычок-тянучку с круглым концом — всё это можно изготовить литьём под давлением, однако кромки отверстий, прохождение ленты и поведение при регулировке после обратного продевания также необходимо проверять и подтверждать на этапе изготовления образца.
Выбор материала зависит от условий эксплуатации
К распространённым термопластичным материалам, применяемым в фурнитуре для сумок и багажа, относятся POM и PA66; для таких изделий, как пряжки-лестницы, также можно рассматривать материалы POM / PA. Какой именно выбрать, следует определять исходя из требований к жёсткости перекладины или корпуса кольца, внешнего вида после формования и условий эксплуатации; марка материала, отделка поверхности и цвет могут быть подобраны под проект, а фактический выбор материала подтверждается по образцам и требованиям комплектации.
Степень гибкости материала также влияет на свободу проектирования конструкции. Более гибкие материалы лучше подходят для защёлок, защёлкивающихся соединений и других элементов, требующих небольшой деформации, тогда как для более жёстких материалов такие места нужно оценивать с осторожностью. Это решение необходимо обсуждать с поставщиком на этапе выбора материала.
Часто задаваемые вопросы
Что нужно предоставить клиенту при оценке по чертежам и образцам
Наиболее эффективный способ — предоставить изображения продукта, чертежи, а также требования по размерам и количеству; на их основании поставщик проводит оценку. Это позволяет в кратчайшие сроки определить, можно ли реализовать конструкцию по существующему решению или требуется её корректировка.
Помимо этого, следует описать сценарий использования: с какой шириной стропы изделие применяется, где оно устанавливается и какова примерная частота открывания и закрывания. На примере фастекса: спецификации стропы 10–50 мм оцениваются индивидуально по проекту, а материал, цвет, размер, конструкция замка и брендирование поддерживают кастомизацию; а требования по нагрузке и долговечности необходимо подтверждать испытаниями с учётом реального применения.
Следует напомнить, что ни один ответственный поставщик не станет обещать конкретные характеристики только по одной фотографии. Эффект соединения фурнитуры, ощущение при регулировке и качество сопряжения подтверждаются только на согласованном комплектном образце.
Почему нельзя пропускать изготовление образцов
Потому что многие проблемы выявляются только на реальном изделии. Утверждение образцов — самый важный этап в проекте заказной фурнитуры, а не опциональный пункт.
На этапе изготовления образцов обычно проверяют, гладкие ли края отверстий, свободно ли проходит стропа, соответствует ли ожиданиям ощущение регулировки после повторного продевания, а также легко ли открывается и закрывается конструкция замка. На такие вопросы, связанные с тактильными ощущениями, чертежи и эффект-изображения ответить не могут.
После подтверждения образца перед переходом к серийным поставкам можно зафиксировать такие параметры, как конструкция, материал, цвет и маркировка, что снижает риск отклонений в последующих серийных изделиях.
Объём кастомизации и серийные поставки
Кастомизация обычно охватывает размеры, материал, цвет, конструкцию фиксаторов и брендирование; обязанность поставщика — обеспечить разработку пресс-форм и сопутствующие услуги по литью под давлением. На примере фастекса: возможна кастомизация цвета, размеров, конструкции фиксатора и брендирования; для пряжки-регулятора доступна кастомизация корпуса со скруглёнными углами, нижнего рельефа, пуллера с округлой головкой, а также размеров, толщины и материала корпуса пряжки и макета логотипа.
Что касается способа поставки, поддерживаются оценка по чертежам и образцам, изготовление образцов и серийные поставки; совместимость с шириной, толщиной, числом слоёв при обратной заправке и местом установки ленты оценивается индивидуально по проекту. Отверстия и сопряжение соединений необходимо подтверждать с использованием фактической ленты и других комплектующих, нельзя рассчитывать только по номинальной ширине.
При запросе цены предоставьте чертежи, образцы, фактическую ленту, целевое количество и требования к цвету и маркировке — тогда поставщик сможет дать обоснованную оценку, а не общую котировку.