
Ao comprar fechos de plástico, os fornecedores costumam dizer “abertura de molde e moldagem por injeção”. Este artigo explica, numa linguagem que os compradores entendem, o que é a moldagem por injeção, o que significa para fechos personalizados e que tópicos devem ser discutidos ao comunicar desenhos e amostras, sem abordar os parâmetros de processo internos da fábrica.
O que é a moldagem por injeção
Em termos simples, a moldagem por injeção consiste em aquecer o material plástico termoplástico até ao estado fundido, injetá-lo na cavidade do molde correspondente à forma do produto e, depois de cheia, arrefecê-lo para solidificar e abrir o molde para retirar a peça acabada. O seu processo pode resumir-se a «encher a cavidade, arrefecer, retirar», não envolvendo processamento a laser nem corte.
Para os clientes de compras, o maior valor deste processo está em que é adequado à produção em série de peças plásticas com forma consistente. Uma vez definida a peça e confirmado o molde, cada peça seguinte é produzida repetidamente com a mesma forma exterior, as mesmas posições de furos e a mesma estrutura de encaixe, a partir do mesmo conjunto de cavidades, com uma consistência relativamente estável; é também esta a razão pela qual é amplamente utilizado em fechos para malas e sacos e em peças plásticas do dia a dia.
Há ainda um pressuposto para compreender a moldagem por injeção: as peças plásticas não «crescem com a forma que se quiser». Características do produto como a moldura exterior, as ranhuras para passagem de fita, as travessas e as linguetas de puxar só podem ser produzidas se tiverem o espaço de moldação correspondente previsto no molde; por isso, o projeto do molde determina diretamente se a estrutura do corpo do fecho pode ou não ser concretizada.
Como o projeto do molde influencia a estrutura do corpo do fecho
As características estruturais habituais dos fechos personalizados, como encaixes por pressão, zonas de dobragem, bossas, aberturas laterais, etc., têm formas correspondentes de serem tratadas no molde. O procedimento habitual é a moldação direta segundo a direção de abertura do molde; quando existe uma zona que exige «contra-saída», pode recorrer-se a movimentos oblíquos, a insertos ou a outros métodos. Estas soluções são, por si só, maduras, mas aumentam a complexidade do molde e, consequentemente, afetam o custo do molde e o custo por peça.
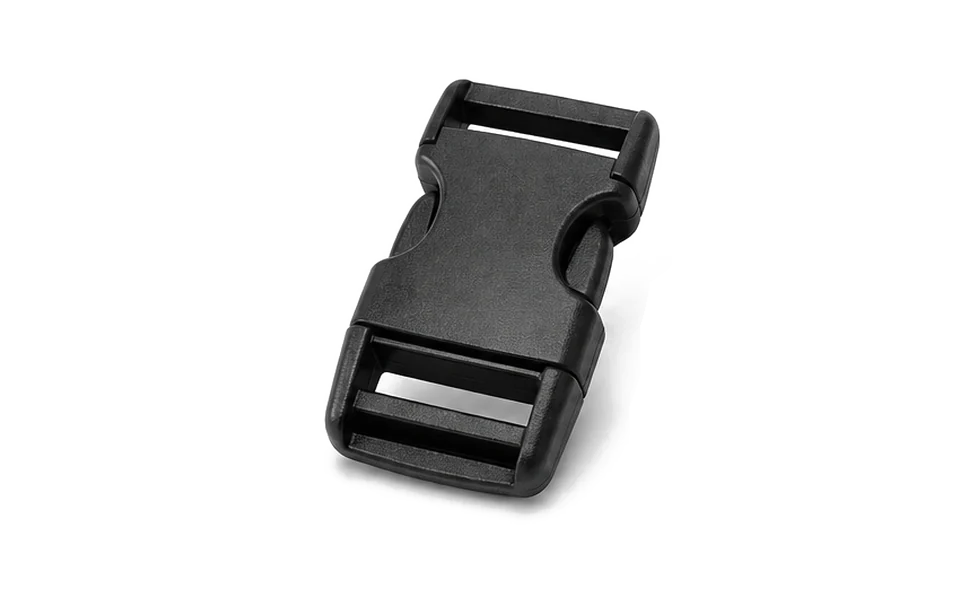
Tomando como exemplo os produtos do tipo fivela de encaixe, a estrutura do fecho e o modo de operação de separação por pressão precisam ser avaliados em conjunto com a largura da fita, o espaço de instalação e os requisitos de utilização, e suportam confirmação por amostragem. Isto mostra que a viabilidade da estrutura e a adequação do toque devem, em última análise, ser verificadas através de amostras, e não apenas com base em desenhos.
Produtos como a fivela de passador ilustram outro ponto importante: o quadro exterior arredondado, as várias ranhuras para passagem da fita, as duas travessas, o relevo inferior e a lingueta de extremidade redonda podem todos ser produzidos por moldagem por injeção, mas as bordas da abertura, a passagem da fita e o desempenho de ajuste após o retrocesso também devem ser verificados e confirmados na fase de amostragem.
A seleção de materiais está relacionada com o ambiente de utilização.
Os materiais termoplásticos comuns para fechos de malas e sacos incluem POM e PA66; para produtos como a fivela de passador, também podem ser avaliados materiais como POM / PA. Qual escolher especificamente deve ser determinado com base nos requisitos de rigidez da travessa ou do corpo anelar, no aspeto da moldagem e no ambiente de utilização. A designação do material, o efeito de superfície e a cor podem ser personalizados de acordo com o projeto, e a seleção real do material é confirmada com base nas amostras e nos requisitos de compatibilidade.
O grau de flexibilidade do material também afeta o espaço de design estrutural. Materiais mais flexíveis são mais adequados para estruturas que requerem ligeira deformação, como encaixes de pressão e encaixes por encaixe, enquanto materiais mais rígidos devem ser avaliados com cuidado nestas posições. Esta avaliação deve ser discutida em conjunto com o fornecedor na fase de seleção de materiais.
Perguntas frequentes
Na avaliação com base em desenhos e amostras, o que o cliente precisa fornecer?
A forma mais eficaz é fornecer imagens do produto, desenhos, dimensões e requisitos de quantidade, com base nos quais o fornecedor faz a avaliação. Assim, é possível determinar rapidamente se a estrutura pode ser implementada de acordo com a solução existente ou se necessita de ajustes.
Com base nisso, também é necessário descrever o cenário de utilização: que largura de fita deve ser usada, onde será instalado, e qual a frequência aproximada de abertura e fecho. Tomando como exemplo o fecho de encaixe, as especificações de fita de 10–50 mm podem ser avaliadas por projeto, e o material, a cor, as dimensões, a estrutura do encaixe e a identificação da marca são personalizáveis; já os requisitos de carga e durabilidade necessitam de confirmação através de testes em aplicações reais.
É importante salientar que qualquer fornecedor responsável não fará promessas de desempenho específico apenas com base numa imagem. O efeito de ligação dos fechos, a sensação de ajuste e o desempenho de encaixe estão sujeitos à confirmação com peças de amostra correspondentes.
Porque é que a amostragem não pode ser dispensada
Porque muitos problemas só se revelam no produto físico. A confirmação da amostra é o passo mais crítico num projeto de fechos personalizados, não é uma etapa opcional.
Na fase de amostragem, verifica-se habitualmente se as bordas das aberturas são lisas, se a fita passa sem dificuldade, se a sensação de ajuste após o retrocesso corresponde ao esperado e se a estrutura do fecho abre e fecha suavemente. Estas questões de experiência não encontram resposta em desenhos técnicos nem em imagens de aspeto final.
Só depois da confirmação da amostra se avança para o fornecimento em série, o que permite fixar informações como estrutura, material, cor e marcação, reduzindo o risco de desvios nas peças de produção subsequentes.
Âmbito de personalização e fornecimento em série
A personalização abrange habitualmente dimensões, material, cor, estrutura do fecho e identidade da marca, cabendo ao fornecedor a responsabilidade pelo desenvolvimento de moldes e pelo apoio de injeção. Tomando como exemplo o fecho de encaixe, são possíveis personalizações de cor, dimensões, estrutura do fecho e identidade da marca; no caso do fecho tipo escada, é possível personalizar o corpo de cantos arredondados, o relevo inferior, a lingueta de cabeça redonda, bem como as dimensões, a espessura, o material e o ficheiro de LOGO do corpo do fecho.
No que diz respeito ao modo de fornecimento, são suportadas a avaliação a partir de desenhos e amostras, a produção de amostras e o fornecimento em série; é possível avaliar caso a caso a largura, a espessura, o número de camadas de reenfiação e a posição de instalação da fita adequada. Os furos e os ajustes de ligação têm de ser confirmados com a fita física e outros componentes complementares, e não podem ser estimados apenas com base na largura nominal.
Ao solicitar cotação, forneça juntamente os desenhos, as peças de amostra, a fita física, a quantidade-alvo e os requisitos de identificação de cor, para que o fornecedor possa apresentar uma avaliação fundamentada, em vez de uma cotação genérica.